Sea - is féidir cruach dhosmálta a tháthú go rathúil, agus tá an trealamh ag an gcuid is mó de na siopaí monaraíochta chun é a dhéanamh cheana féin. Níl an t-ábhar sobhriste nó “do-tháthaithe”; ní ghearrann sé ach droch-ullmhúchán níos mó ná cruach éadrom. Is cóimhiotal cruach é cruach dhosmálta le cróimiam 10.5% ar a laghad, a fhoirmíonn ciseal ocsaíd éighníomhach a chuireann i gcoinne creimeadh. Is é an ciseal sin freisin an fáth go bhfuil an oiread sin ábhar teasa, éillithe, agus rogha líontóirí: ní mór do tháthú fuaime an fhriotaíocht creimeadh a chaomhnú, ní hamháin dhá phíosa a cheangal.
Is é an freagra praiticiúil ná go mbraitheann weldability ar an ngrád, ar an bpróiseas, agus ar an timpeallacht seirbhíse. Tá gráid Austenitic cosúil le 304L agus 316L coitianta in umair, píopa, trealamh bia, agus obair ailtireachta. Iompraíonn gráid fheiritíteacha, martensitic agus déphléacsacha go héagsúil, mar sin ba cheart go mbeadh an nós imeachta ag teacht leis an mbonn-mhiotal iarbhír seachas le lipéad cineálach “dhosmálta”.
Cad iad na Próisis Táthú a oibríonn le haghaidh Cruach Dhosmálta?
Tá TIG, MIG, agus táthú bata go léir ag obair ar chruach dhosmálta; braitheann an rogha ceart ar thiús, ar chríochnú, agus ar mhéid táirgeachta. Tugann TIG an rialú is glaine ar fhréamhacha bileog tanaí agus píopaí, tá MIG níos tapúla le haghaidh obair táirgthe, agus tá bata fós úsáideach le haghaidh deisiú páirce agus ailt níos troime.
| Próiseas | Obair dhosmálta tipiciúil | Raon tiús praiticiúil | Nóta siopa |
|---|---|---|---|
| TIG / GTAW | Bileog tanaí, fréamhacha píopa, feadánra sláintíochta, tionóil chruinneas | Thart ar 0.5-6 mm | Rialú stua is glaine; luas taistil níos moille |
| MIG / GMAW | Táirgeadh táthú, frámaí, umair, bileog thicker | Maidir 1-12 mm | taisceadh tapa; riachtanais an sreang dhosmálta ceart agus meascán gáis |
| Bata / SMAW | Obair dheisiúcháin, déantús allamuigh, pláta níos troime | Maidir 2-12 mm | Glanadh slaig níos mó; níos lú oiriúnach le haghaidh obair cosmaideacha tanaí |
| Chonaic | Pláta trom agus seams fada díreach | De ghnáth 8 mm agus os a chionn | Taisce ard; ní próiseas leatháin tanaí é |
Úsáidtear táthú frithsheasmhachta agus táthú léasair freisin le haghaidh dhosmálta i suíomhanna táirgthe ar leith, ach éilíonn siad trealamh agus nósanna imeachta tógtha timpeall an ábhair. Maidir le déantúsaíocht ghinearálta, clúdaíonn TIG agus MIG an chuid is mó d'obair dhosmálta.
Miotal Filler agus Gás Sciath: Meaitseáil an Bonnmhiotal
Bain úsáid as filler a mheaitseálann rang creimeadh an bhonnmhiotail, ní cuma cad atá san fhriothálaí cheana féin. Ba cheart go n-úsáidfeadh cuid 304L filler ER308L de ghnáth, agus iarrann obair 316L ar ER316L. Is féidir úsáid a bhaint as sreang cruach éadrom le weld a fhéachann inghlactha ar dtús, ach meirgfidh an taisce agus d'fhéadfadh go dteipeann air i seirbhís creimneach.
| Bonn-mhiotal nó comhpháirteach | Filler tipiciúil | Cúis |
|---|---|---|
| 304/304L | ER308L | Meaitseálann an fhriotaíocht ghinearálta creimeadh agus rún ísealcharbóin |
| 316/316L | ER316L | Soláthraíonn sé moluibdín le haghaidh seirbhíse a bhfuil clóiríd air |
| 304 dhosmálta go cruach éadrom | ER309L | Cuidíonn filler ard-chóimhiotail le caolú a fhulaingt ón taobh cruach carbóin |
| Duplex dhosmálta | ER2209 nó filler déphléacsach comhoiriúnaithe | Tacaíonn an microstructure cothrom ferrite-austenít |
Bíonn tionchar ag gás sciath freisin ar dhath, ar threá agus ar fhriotaíocht creimeadh. Úsáideann TIG argón de ghnáth. Is minic a úsáideann MIG meascán saibhir argón le méid beag ocsaigine nó trí-mheascán, ag brath ar an nós imeachta. Is féidir le meascáin CO2-trom piocadh carbóin a mhéadú agus friotaíocht creimeadh a laghdú i roinnt welds austenític, mar sin deimhnigh an tsonraíocht gáis roimh tháirgeadh.
Ionchur Teasa, Saobhadh, agus Frithsheasmhacht i gCreimeadh
Coinnigh ionchur teasa íseal agus teocht idirbhealaigh faoi thart ar 150 ° C (302 ° F) le haghaidh dhosmálta austenític; is é teas neamhrialaithe an chúis is coitianta a dteipeann ar tháthú cuma fuaime i seirbhís. Leathnaíonn agus stiúrann dhosmálta teas go difriúil ó chruach éadrom, agus mar sin is féidir le teas iomarcach a bheith ina chúis le warping, tint teasa, agus cailliúint friotaíochta creimeadh.
Sa raon de thart ar 425-850 ° C, is féidir le caighdeán 304 agus 316 cairbídí cróimiam a fhoirmiú ag teorainneacha gránach. Laghdaíonn sé sin an cróimiam atá ar fáil chun an dromchla a chosaint, riocht ar a dtugtar íogrú go minic. Laghdaíonn gráid “L” ísealcharbóin agus gráid chobhsaithe an riosca, ach ní scaoileann siad leis an drochrialú teasa. Úsáid coirníní teaghrán, táthú scipeála, seichimh chúlchéimnithe, tacaíocht copair, agus daingneáin dea-fheistithe chun an saobhadh a theorannú.
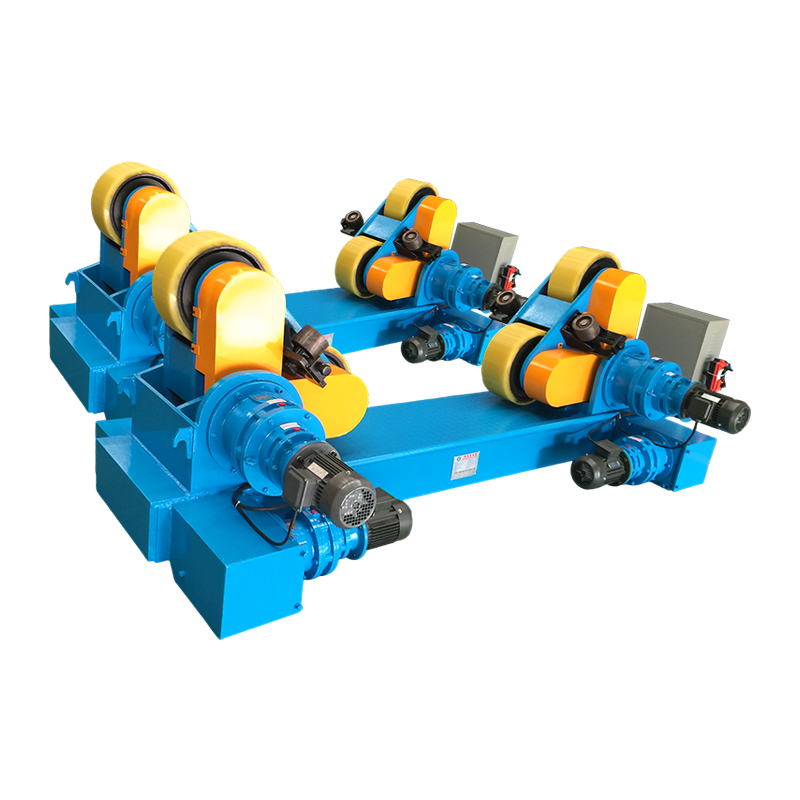
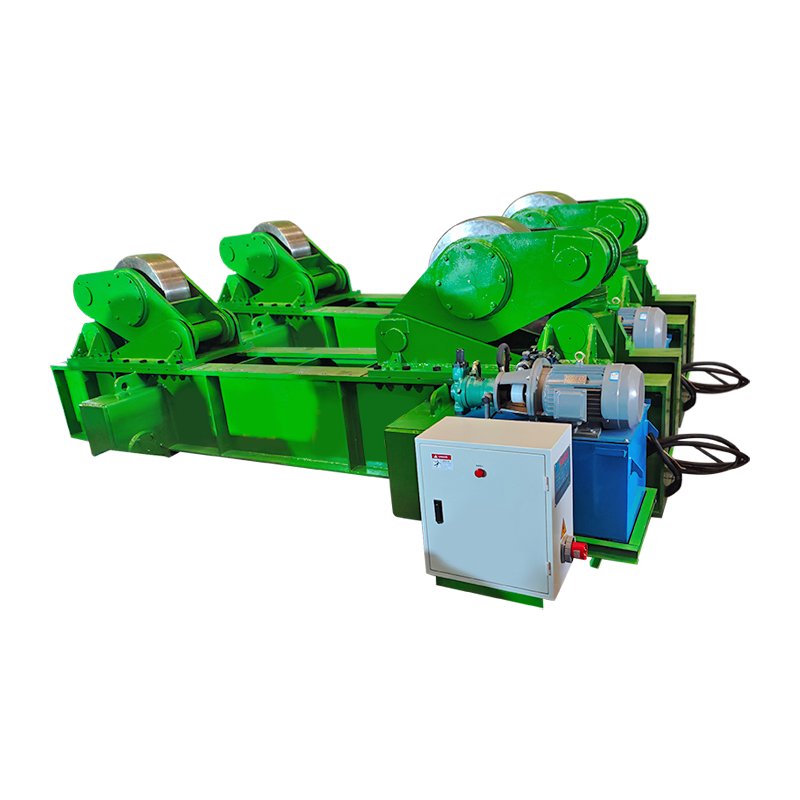
Le haghaidh sliogáin píopaí agus umar, coinníonn rotator táthú an chuid ag casadh ar luas seasta agus mar sin fanann an stua sa suíomh cothrom nó cothrománach. Tá tábhacht ag baint leis an gcomhsheasmhacht sin ar dhosmálta mar go léirítear athruithe ar luas taistil mar athruithe ar ionchur teasa. Chun breathnú níos dlúithe ar an iarratas, féach rotators táthú in obair umar agus píopa .
 Rotator Táthú Adjustable 10T le Rialú Frith-Srutha Rotator táthú inchoigeartaithe 10-ton le rialú frith-srutha braiteoir-bhunaithe chun píosaí oibre sorcóireacha agus oblate a shuíomh le linn táthú seam. Féach Táirge →
Tá rotator le rialú frith-srutha úsáideach ar shíoga fada ina ndéanann an bhlaosc iarracht siúl. Ní hé an sprioc atá ann ach an chuid a chasadh, ach suíomh táthú in-athdhéanta a shealbhú agus díríonn an t-oibreoir ar fhad stua, clúdach gáis agus luas taistil.
Ullmhúchán agus Glanadh Cinnfidh Cáilíocht Weld
Glan cruach dhosmálta díreach roimh an táthú; Is é an truailliú an phríomhchúis le póiriúlacht, dídhathú agus teip creimthe. Is féidir le ola, ramhar, taise, péint, marcóir, greamachán, agus deannach cruach carbóin damáiste a dhéanamh don dromchla táthú nó póiriúlacht a thabhairt isteach.
- Bain úsáid as scuab sreang dhosmálta tiomnaithe; is féidir le scuaba cruach carbóin cáithníní iarainn a mheirgeann a fhágáil.
- Wipe an sreang comhpháirteach agus filler le aicéatón nó alcól agus lig dó a thriomú.
- Bain scála muileann, ocsaíd, agus tint teasa trom ón gcrios táthú roimh tháthú nuair a éilíonn an nós imeachta é.
- Píobán cúl-ghlanadh agus feadán le hargón nuair a bhíonn gá le treá iomlán agus beidh an backside nochta do sheirbhís chreimneach.
- Coinnigh feisteas daingean agus aonfhoirmeach; cuireann bearnaí leathana iallach ar an welder níos mó teasa agus filler a chur leis.
Tar éis táthú, dídhathú glan agus tint teasa nuair a iarrann an tsonraíocht é. Déanann piocadh agus pasivation an ciseal éighníomhach a athchóiriú ar go leor déantúsaíocht dhosmálta, go háirithe i seirbhís bia, cógaisíochta agus mara.
Lochtanna Coitianta agus Ceartúcháin Praiticiúla
Tagann an chuid is mó de lochtanna weld dhosmálta ó thrí chúis: éilliú, teas iomarcach, agus clúdach gáis caillte. De ghnáth is socrú nós imeachta é an socrú seachas socrú meaisín difriúil.
| Locht | Cúis dócha | Socrú praiticiúil |
|---|---|---|
| porosity | Ola, taise, dréachtaí, sreabhadh gáis íseal, filler salach | Glan an comhpháirteach, seiceáil sreabhadh gáis, sciath an stua, bain úsáid as filler tirim |
| Warping | An iomarca teasa, seicheamh míchothrom, droch-fheistiú | Daingneán an chuid, úsáid backstep nó scipeáil táthú, amperage a laghdú |
| Íogrú | Am fada sa raon 425–850°C | Ionchur teasa níos ísle, rialú teocht idirbhealaigh, sonraigh ábhar L-grád |
| Craiceann te | Droch-fheistiú, srianadh ard, ceimic líonadh mícheart | Úsáid an líontóir sonraithe, feabhsaigh feistiú, laghdaigh srianadh nuair is féidir |
| Tint teasa | Nochtadh ocsaigine ag teocht | Feabhas a chur ar chlúdach gáis, glan an backside, glan agus éighníomhach tar éis táthú |
Nuair a Íoctar as Trealamh Suiteála
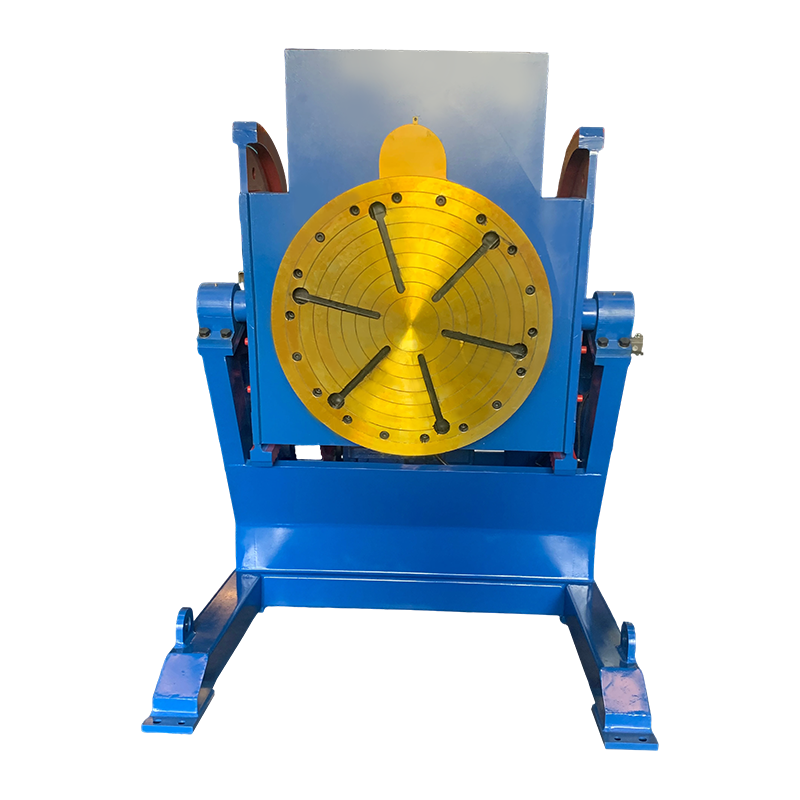
Íocann trealamh suite nuair a bhíonn an obair dhosmálta athchleachtach, trom, nó go dteastaíonn uillinn tóirse comhsheasmhach. Casann rotator píopa, sliogáin umar, agus sorcóirí ag luas rialaithe. Treoraíonn suiteálaí an saotharphíosa ionas go suíonn an táthú cothrom nó cothrománach, rud atá níos éasca a rialú ná táthú ingearach nó lastuas.
I gcás tionóil bheaga dhosmálta, tugann suiteálaí servo-rialaithe rothlú beacht agus innéacsú in-athdhéanta. Cuidíonn sé sin nuair a bhíonn an seicheamh táthú céanna ag teastáil ó roinnt codanna agus ní mór don oibreoir uillinn tóirse cobhsaí a choinneáil. Chun forbhreathnú, féach suiteálaithe táthú agus éifeachtúlacht déantúsaíochta .
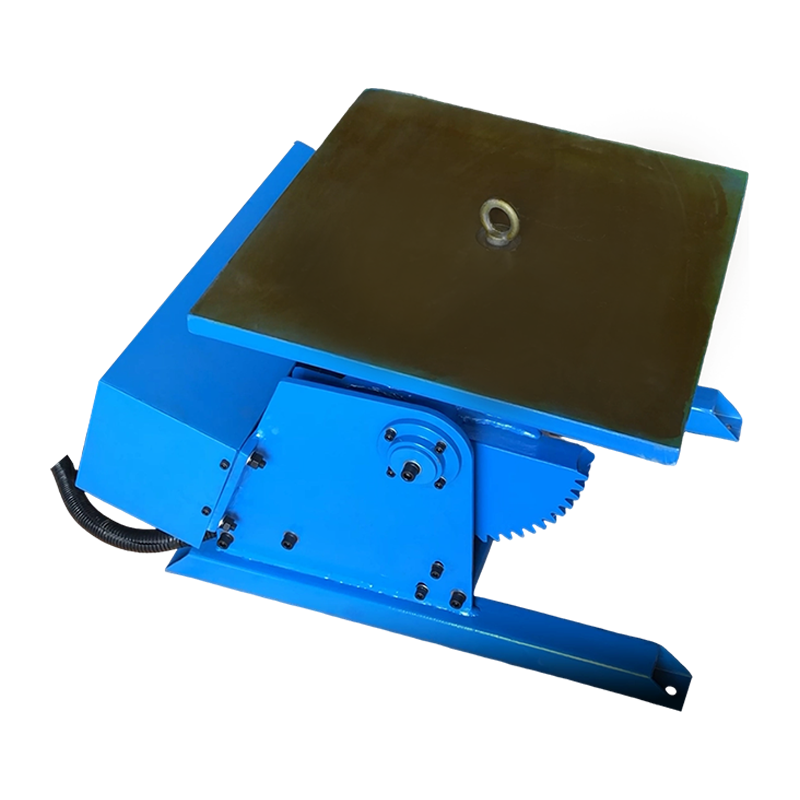 Positioner Táthú 300KG le Rialú Servo díolacháin@weldnicefactory.com Féach Táirge →
Le haghaidh seams fadaimseartha ar shoithí dosmálta, coinníonn colún TIG agus borradh an tóirse agus bogann an píosa oibre nó an t-iompar ag ráta rialaithe. Tá sé seo úsáideach go háirithe nuair a éilíonn an nós imeachta fad stua comhsheasmhach agus gluaiseacht teoranta oibreora.
 Tacaíocht Táthú Colún agus Boom TIG Colún TIG agus borradh le haghaidh suíomh tóirse beacht, taistil agus ascalaithe ar chomhpháirteanna ballaí tanaí agus cruinneas, lena n-áirítear seams soithigh dhosmálta. Féach Táirge →
Ceisteanna Coitianta
An féidir leat cruach dhosmálta a tháthú le welder MIG?
Sea, is féidir le welder MIG cruach dhosmálta a tháthú nuair atá sé feistithe le sreang filler dhosmálta agus gás sciath cuí argón-saibhir. Ní thabharfaidh sreang cruach éadrom agus meascán gáis CO2-trom an friotaíocht creimeadh céanna, fiú má tá cuma inghlactha ar an táthú.
An féidir leat cruach dhosmálta a tháthú go cruach éadrom?
Sea, is féidir cruach dhosmálta a tháthú go cruach éadrom, go coitianta le filler ER309L agus caolú rialaithe. Tá an comhpháirteach praiticiúil le haghaidh feidhmeanna struchtúracha nó neamhchriticiúil, ach d'fhéadfadh sé nach bhfuil sé ag teacht le feidhmíocht creimeadh táthú iomlán dhosmálta.
An gá cruach dhosmálta a réamhthéamh?
Ní gá réamhthéamh a bheith ag an chuid is mó de na gráid dhosmálta austenitic agus níor chóir go ginearálta iad a róthéamh. D'fhéadfadh go mbeadh cóireáil teasa réamhthéite nó iar-weld ag teastáil ó ghráid ferritic agus martensitic ag brath ar an ngrád agus an nós imeachta, mar sin lean an nós imeachta táthú cáilithe seachas riail ghinearálta.
Cén fáth a mheirgeann mo tháthú dhosmálta?
Meirgeann weld dhosmálta nuair a dhéantar damáiste don chiseal éighníomhach nó nuair a bhíonn an taisce truaillithe. I measc na gcúiseanna coitianta tá scuaba cruach carbóin, filler cruach éadrom, droch-chlúdach gáis, tint teasa trom, taise, agus teip an táthú críochnaithe a ghlanadh nó a éighníomhachtú.
Go praiticiúil, tagann an táthú dhosmálta rathúil síos go dtí sraith bheag rialuithe: meaitseáil an filler, coinnigh teas laistigh den nós imeachta, glan an comhpháirteach, déan an weld a chosaint leis an ngás ceart, agus bain úsáid as trealamh suite nuair a fheabhsaíonn sé comhsheasmhacht. Is féidir an t-ábhar a fheiceáil - ach tugann sé luach saothair do chleachtas siopa disciplínithe.