Nuair a dhéanann ceannaitheoir meastóireacht ar threalamh táthú, is annamh a bhíonn an chéad cheist maidir le timthriall dualgas nó amperage. Baineann sé le cén próiseas a oireann don phíosa oibre. Seo é an chonclúid roimh ré: Is é MIG an próiseas níos tapúla, níos éasca agus ar chostas níos ísle do ranna cruach níos tiús; Is é TIG an próiseas beacht, ardcháilíochta le haghaidh obair thanaí nó aeistéitiúil-chriticiúil. Is é an chúis struchtúrach simplí. Cothaíonn MIG leictreoid sreang inchaite tríd an gunna go leanúnach, agus mar sin tá an sreang leictreoid agus filler araon. Úsáideann TIG leictreoid tungstain neamh-inchaite, agus cothaíonn an t-oibreoir slat filler de láimh.
Téann an difríocht idir táthú MIG agus TIG níos faide ná an leictreoid. Tiomáineann sé ráta taisce, rialú teasa, scil oibreora, costas in aghaidh an mhéadair, agus na lochtanna ar féidir leat a bheith ag súil leo. Is próiseas táirgthe é MIG; Is próiseas ceardaíochta é TIG. Seachnaíonn siopaí a thuigeann an t-idirdhealú an meaisín mícheart a cheannach, an nós imeachta mícheart a lua, nó páirteanna táthaithe leis an modh ceart a dhiúltú.
Cad é Táthú MIG?
Is próiseas leath-uathoibríoch é táthú MIG, go foirmiúil táthú stua miotail gáis (GMAW), ina ndéantar leictreoid sreang spooled a thiomáint tríd an gunna táthú ag luas réamhshocraithe. Is é an sreang an leictreoid agus an miotail filler araon: leáíonn an stua an sreang isteach sa chomhpháirteach, agus cosnaíonn sciath gáis ón nozzle an linn leáite ó ocsaigin agus nítrigin san aer.
Conas a Oibríonn Táthú MIG
- Déanann friothálacha sreinge an leictreoid a bhrú tríd an línéar gunna agus an barr teagmhála.
- Foirmíonn an stua idir an sreang agus an workpiece, ag leá an dá.
- Clúdaíonn gás sciath, argón/CO2 do chruach de ghnáth, an linn táthú.
- Treoraíonn an t-oibreoir an gunna; rialaíonn an meaisín luas sreang agus fad stua.
Buntáistí Táthú MIG
- Rátaí arda sil-leagan, mar sin críochnaítear obair thréanna tiubh go tapa.
- Oibriú cairdiúil do thosaitheoirí: treoraíonn lámh amháin an gunna, láimhseálann an meaisín fad beatha agus stua.
- Glacann sé le scála muileann éadrom agus meirge níos fearr ná TIG.
- Costas oibriúcháin níos ísle do mhonarú cruach carbóin.
- Ceadaíonn beathú sreang leanúnach welds fada, gan bhriseadh.
Míbhuntáistí Táthú MIG
- Táirgeann spásaire; is gnách go mbíonn meilt nó scuabadh de dhíth ar ailt chosmaideacha.
- Tá sé níos deacra ionchur teasa a mhionchoigeartú, mar sin is féidir leathán faoi 1.5 mm a dhó go héasca.
- Tá sé níos deacra táthú suímh gan foinse cumhachta pulsed nó sineirgíoch.
- Tugann clúdach mícheart gáis nó socruithe sreinge porosity isteach go tapa.
Cad é Táthú TIG?
Úsáideann táthú TIG, go foirmiúil táthú stua tungstain gáis (GTAW), leictreoid tungstain neamh-inchaite chun an stua a chothú. Ní leánn an tungstain isteach sa chomhpháirteach. Ina áit sin, cothaíonn an welder slat filler ar leith isteach sa linn leáite agus an teas á rialú le pedal coise.
Conas a Oibríonn Táthú TIG
- Bunaíonn an leictreoid tungstain an stua; ní chaitear é.
- Sreabhann gás sciath, argón íon de ghnáth, thar an linn táthú.
- Cothaíonn an t-oibreoir an tslat líonta isteach i gceann tosaigh na linne de láimh.
- Coigeartaíonn rialú cos cos an teas go leanúnach tríd an weld.
Buntáistí Táthú TIG
- An caighdeán táthúcháin is airde: coirníní glana, dlútha gan spásaire, a chomhlíonann caighdeáin X-gha go minic.
- Ábhar culaith rialaithe teasa agus filler beachtais ó 0.5 mm aníos.
- Weld beagnach gach miotal, lena n-áirítear alúmanam, dhosmálta, tíotáiniam, agus copar.
- Gan flosc nó slaig, mar sin tá táthaithe críochnaithe réidh agus éasca le glanadh.
- Ceadaíonn táthú autogenous gan filler ar na hailt imeall agus cúinne.
Míbhuntáistí Táthú TIG
- Mar gheall ar rátaí sil-leagan mall tá táthú trom-ailt neamhphraiticiúil.
- Cuar géar foghlama a dteastaíonn oibríocht chomhordaithe dhá láimhe agus cos-chos.
- Cosnaíonn earraí inchaite níos mó: tungstain, lionsaí gáis, cupáin, agus argón ard-íonachta.
- Níl sé eacnamaíoch do chruach tiubh carbóin áit a mbíonn luas agus costas in aghaidh an mhéadair i gceannas.
Táthú MIG vs TIG: Comparáid Taobh le Taobh
Déantar na difríochtaí a mheas ar na critéir chéanna maidir le hurlár siopa.
| Fachtóir | Táthú MIG | Táthú TIG |
|---|---|---|
| Leictreoid | Leictreoid sreinge inchaite | Leictreoid tungstain neamh-inchaite |
| Miotal filler | An sreang féin, a chothú go huathoibríoch | Slat ar leith, beathú de láimh |
| Sciath gáis | Meascán Argón/CO2 nó CO2 do chruach | Argón íon, uaireanta argón-héiliam |
| Rialú teasa | Meaisín-leagtha, coigeartú teoranta | Coigeartú leanúnach cos cos |
| Tiús tipiciúil | 1.5 mm go 25 mm nó níos mó | 0.5 mm go 6 mm idéalach |
| Luas taistil | Ard | Íseal go measartha |
| Leibhéal scile | Oiliúint bhunúsach, ghearr | Lámha chun cinn, seasta |
| Cuma Weld | B'fhéidir go mbeadh gá le meilt | Glan, réidh, gan spásaire |
| Costas coibhneasta | Trealamh níos ísle agus earraí inchaite | Arder gas, torch, and labor cost |
| Is fearr le haghaidh | Cruach struchtúrach, frámaí, ritheann táirgeachta | Dhosmálta, alúmanam, bileog tanaí, joints infheicthe |
Conas a Roghnaigh Idir Táthú MIG agus TIG
Roghnaigh MIG nuair a bhíonn an comhpháirteach tiubh, athuair an chuid, agus tiomáineann luas do chostas. Roghnaigh TIG nuair a bhíonn cuma, miotalóireacht, nó ábhar tanaí níos tábhachtaí ná am timthriall.
Critéir Roghnúcháin
- Tiús ábhair: os cionn 3 mm, íocann ráta taisce MIG as; faoi 3 mm, caomhnaíonn TIG an bonn-mhiotal.
- Infheictheacht Weld: tá hailt infheicthe snasta i bhfabhar TIG; tá táthaithe struchtúracha péinteáilte nó ceilte i bhfabhar MIG.
- Toirt táirgthe: tá líon ard i bhfabhar MIG; Tugann páirteanna íseal-toirte, ardluacha údar TIG.
- Alúmanam agus dhosmálta: Láimhseálann TIG ocsaíd agus rialú teasa ar ailt tanaí; Oireann MIG pulsed d'alúmanam níos tibhe.
- Scil oibreora: Oireann MIG do tháthairí ginearálta; Tá oibreoirí oilte de dhíth ar TIG.
Scagaire Cinnidh Thapa
- An bhfuil an t-ábhar níos tanaí ná 3 mm? Úsáid TIG.
- An bhfuil an táthú sofheicthe agus cuma-chriticiúil? Úsáid TIG.
- An bhfuil an chuid mór, tiubh, nó ard-toirte? Úsáid MIG.
- An bhfuil cáilíocht X-gha nó cód uait? Bain úsáid as TIG le nós imeachta cáilithe.
- An bhfuil tú ag deisiú alúmanam teilgthe? Úsáid TIG.
Suíomh Oibre agus Uathoibriú le haghaidh Táillí Comhsheasmhacha
Cibé próiseas a roghnaíonn tú, feabhsaítear cáilíocht an táthú go mór nuair a bhaintear an t-alt as suíomhanna deacra. Rothlaíonn suíomh táthúcháin agus tilts an chuid ionas gur féidir leis an oibreoir coirnín MIG nó TIG a reáchtáil sa suíomh cothrom, an treoshuíomh is táirgiúla agus is lú seans maith le lochtanna. Tá sé seo tábhachtach go háirithe do TIG, áit a bhfuil uillinn oibre chobhsaí de dhíth ar líontóir lámhchothaithe.
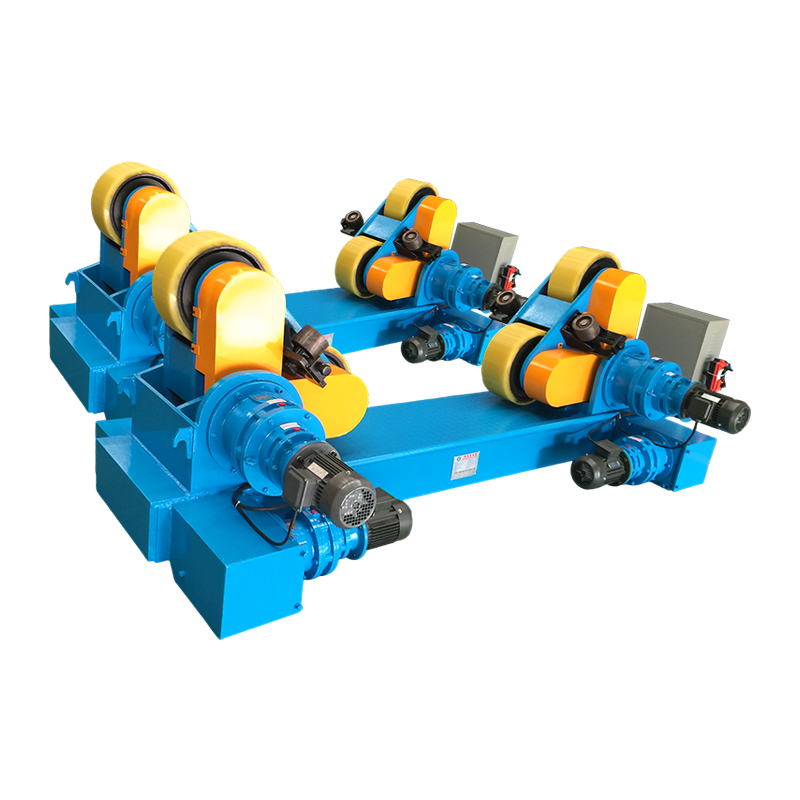
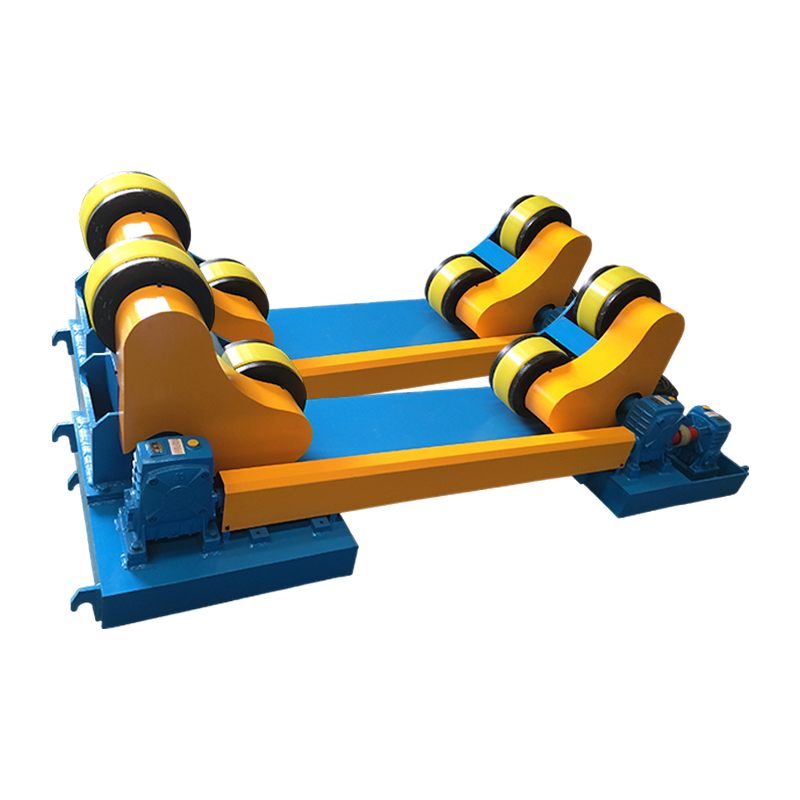
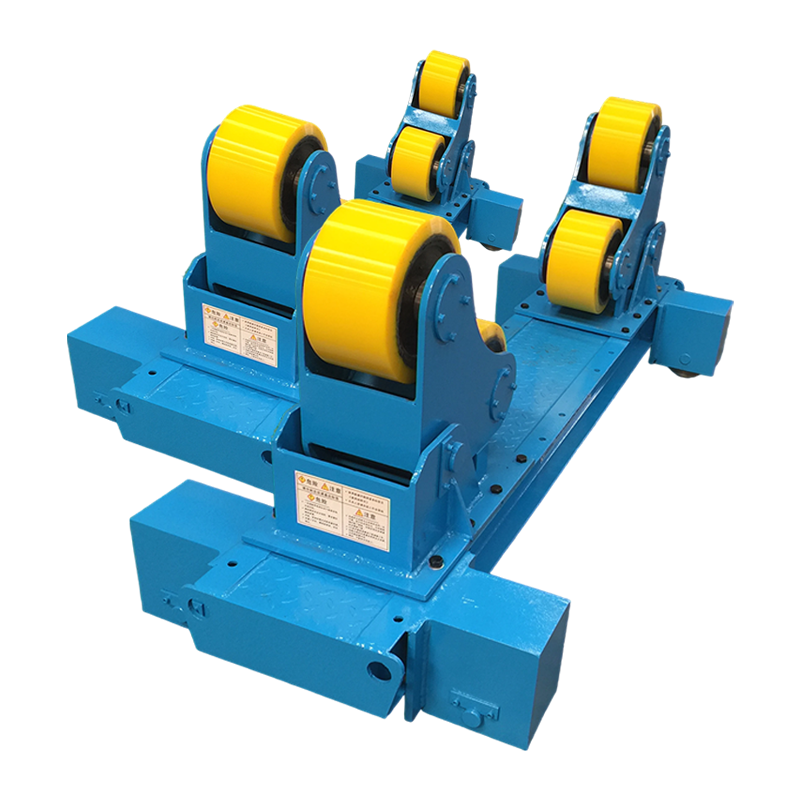
 Seasamh Táthú Gnáthaimh 1T le haghaidh Welds Seasamh Cobhsaí Rothlaíonn an t-ionadaí dlúth seo agus tilts píosaí oibre suas go dtí tonna amháin, rud a ligeann d'oibreoirí coirníní MIG nó TIG a rith sa suíomh cothrom. Oireann sé do pháirteanna beaga agus meánacha nuair a fheabhsaíonn uillinn tóirse comhsheasmhach agus luas taistil cáilíocht an táthú. Féach Táirge →
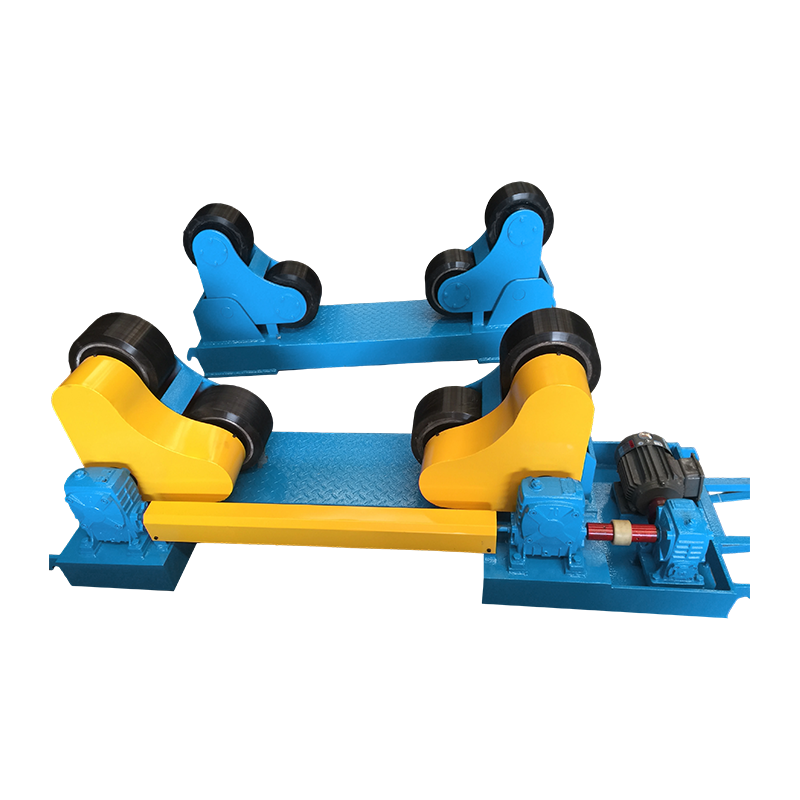
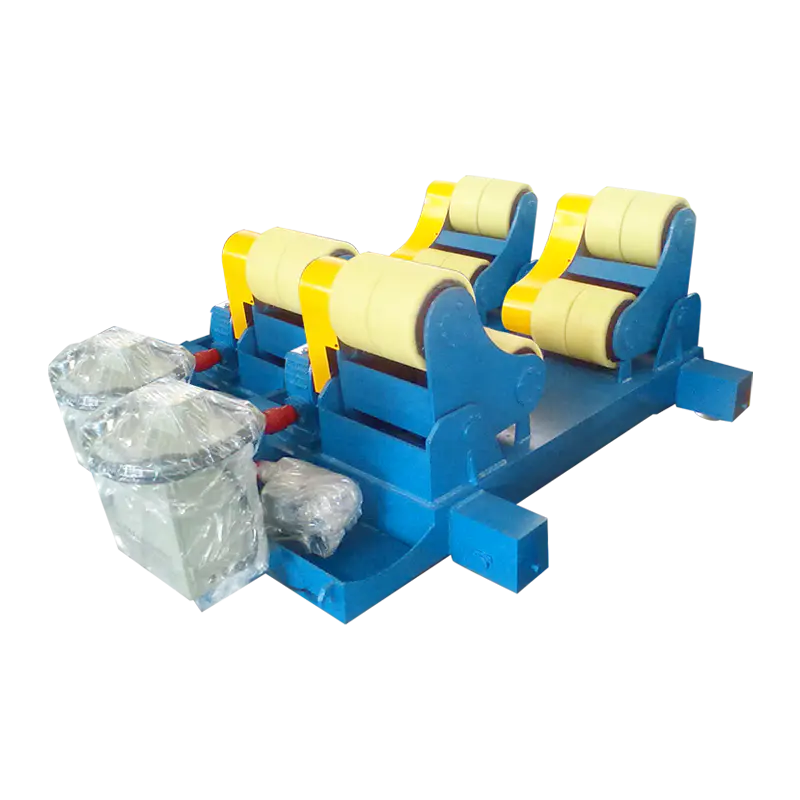
Maidir le píosaí oibre sorcóireacha ar nós umair, píopaí, soithí brú, agus rannóga túr gaoithe, casann rotairí táthú an bhlaosc fad a fhanann an tóirse seasta, rud a thiontaíonn seam imlíne fada ina tháthú seasta comhréidh. Baineann pasanna líonta MIG agus pasanna fréimhe TIG leas as luas taistil comhsheasmhach, agus coinníonn dearaí frith-srutha an seam ailínithe. Is é seo an fáth rotators táthú i ndéantúsaíocht umar agus píopa atá caighdeánach ar línte monaraithe nua-aimseartha.
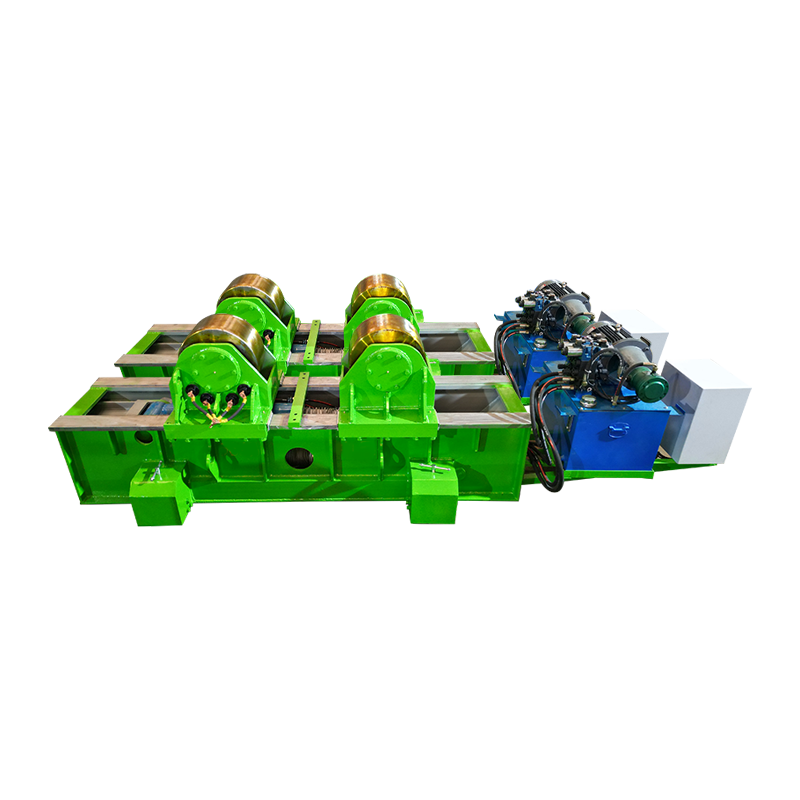
 Rotator Táthú Inchoigeartaithe 10T le Frith-Sruthán le haghaidh Seams Sorcóireacha Láimhseálann an rotator seo píosaí oibre sorcóireacha deich tonna, ag casadh sliogáin go seasta fad a fhanann an tóirse seasta. Coinníonn a chóras frith-srutha seams imlíne fada ailínithe, rud a fhágann go bhfuil sé oiriúnach d'umair, do phíopaí agus d'árthaí brú a dteastaíonn welds seasta cothromais uathu. Féach Táirge →
Ar tionóil mhóra, iompraíonn borradh colún an tóirse ag airde seasta agus a bhaint amach, ag baint meáchan láimhe an oibreora ón gcothromóid. Tá borradh colún TIG cumraithe le haghaidh beathú filler beacht agus clúdach gáis, rud a bhaineann le welds in-athdhéanta ar chodanna móra. Nuair a bheartaíonn tú ceachtar den dá phróiseas a uathoibriú, is é trealamh suite an chéad infheistíocht atá le breithniú.
 Colún TIG agus Borradh do Shuíomh Beacht Tóirse agus Uathoibriú Tacaíonn an t-aonad colún-agus-borradh seo le táthú TIG trí shuíomh tóirse, taisteal agus ascalaithe a choigeartú go cruinn. Cuidíonn sé le clúdach argón agus cáilíocht coirníní in-athdhéanta a chothabháil ar chomhthionóil mhóra, ag laghdú iarracht láimhe agus ag ullmhú le haghaidh táirgeadh uathoibrithe. Féach Táirge →
Má tá líne táirgeachta nua á shonrú agat, pléifidh tú do chlúdach píosa oibre le a monaróir trealamh táthú cuireann sé cosc ar athoibriú go luath agus cuireann sé dlús leis an gcáilíocht.
Breithnithe Costais
Ar chostas trealaimh, is é MIG an pointe iontrála níos ísle: cosnaíonn meaisín soladach MIG níos lú ná meaisín TIG comhionann le haschur AC, agus tá earraí inchaite sreinge níos saoire ná tungstain agus argón ard-íonachta. Is é an costas táirgthe is mó, áfach, ná am saothair. Féadfaidh táthú TIG trí nó ceithre huaire níos faide a ghlacadh ná an t-alt céanna a dhéantar le MIG. Nuair a dhéanann tú comparáid idir costas in aghaidh an mhéadair de tháthú críochnaithe, bíonn an bua ag MIG ar chruach carbóin; Bhuaigh TIG áit a gcruthódh MIG lochtanna a dteastaíonn athoibriú uathu.
Ceisteanna Coitianta
An féidir le meaisín amháin MIG agus TIG araon a dhéanamh?
Tairgeann go leor meaisíní ilphróisis MIG agus DC TIG, ach is gá an tóirse a mhalartú, gás a athrú, agus tóirse TIG le comhla a chur leis. Tá meaisín ag teastáil ó AC TIG le haghaidh alúmanam le haschur AC, rud a ardaíonn costas. Oireann aonaid ilphróisis do shiopaí beaga; Tá línte táirgeachta i bhfabhar meaisíní tiomnaithe.
An bhfuil TIG níos láidre ná MIG?
Is féidir le táthú MIG a dhéantar i gceart agus táthú TIG i gceart na riachtanais neart céanna a chomhlíonadh. Is é an difríocht ná comhsheasmhacht: táirgeann TIG níos lú lochtanna inmheánacha agus rialú crios-tionchar teasa níos fearr, rud a bhaineann le hobair chóid. Ar ghnáthchruach carbóin, tá táthú fuaime MIG díreach chomh láidir.
Cé acu is éasca do thosaitheoirí?
Tá MIG níos éasca mar go rialaíonn an meaisín beatha sreinge agus fad stua. Is féidir le tosaitheoirí táthú MIG inghlactha a dhéanamh tar éis uaireanta cleachtaidh, agus tógann TIG seachtainí de chleachtas comhsheasmhach.
Cén fáth a úsáidtear TIG go coitianta le haghaidh alúmanam?
Tá ciseal ocsaíd ag alúmanam a leánn i bhfad os cionn an bhonnmhiotail. Glanann sruth ailtéarnach TIG an ocsaíd agus rialú beacht teasa á thabhairt aige, rud a choscann sruthán tríd an alúmanam tanaí. Is féidir le MIG alúmanam a tháthú ach is mó an seans go mbeidh porosity ar ailt tanaí.
Conas a dhéanann tiús ábhar difear don rogha?
Faoi bhun thart ar 3 mm, tugann TIG an smacht is gá chun dul tríd agus saobhadh a sheachaint. Os cionn 3 mm, seachadann ráta sil-leagan MIG buntáiste táirgiúlachta soiléir. Déanann go leor déantúsóirí feadáin ballaí tanaí a tháthú le TIG agus athraíonn siad go MIG nó flosc-chónaithe le haghaidh pláta struchtúrach.
Níl an difríocht idir táthú MIG agus TIG faoi cén próiseas is fearr; baineann sé leis an bpróiseas a mheaitseáil leis an ábhar, leis an alt, leis an méid táirgeachta, agus leis an scil atá ar fáil. Seachadann MIG luas, simplíocht, agus costas níos ísle ar chruach tiubh. Seachadann TIG torthaí beachtas, cáilíochta, agus glan cosmaideacha ar mhiotail tanaí nó imoibríocha. Déan an píosa oibre a mheas sula gceannaíonn tú meaisín, agus déan infheistíocht i dtrealamh suite go luath; feabhsaíonn sé an dá phróiseas níos mó ná aon uasghrádú eile ar urlár an tsiopa.