Is tasc comhpháirteach ach éilitheach go teicniúil é cruach dhosmálta a tháthú go cruach carbóin. Tá an bealach iontaofa díreach: roghnaigh filler austenític ró-chóimhiotail mar ER309L, bain úsáid as nós imeachta íseal-ionchuir teasa, agus cosc a chur ar éilliú iarainn ón taobh cruach carbóin. Go praiticiúil, cuireann na trí chinneadh seo deireadh leis an gcuid is mó de scoilteadh, cruas iomarcach, agus teipeanna creimeadh roimh am.
In ainneoin na deacrachta a fheictear, tá hailt miotail neamhionanna idir cruach dhosmálta agus cruach carbóin le feiceáil i ngléasraí ceimiceacha, i línte bia, i gcórais cóireála uisce, agus in obair struchtúrach cruach. Níl an eochair chun smaoineamh air mar tháthú dhá ábhar den chineál céanna; is próiseas rialaithe é chun cóimhiotalú agus caolú a bhainistiú.
Cén fáth a bhfuil Táthú Dhosmálta go Cruach Carbóin Difriúil
Is í an fhadhb bhunúsach ná go bhfuil difríocht idir cruach carbóin agus cruach dhosmálta i gceimic, leathnú teirmeach, agus freagra meicniúil. Aistríonn carbóin ón gcruach carbóin isteach sa chrios táthú le linn téimh, rud a d'fhéadfadh banna martensite crua, brittle a chruthú ag an líne comhleá agus ciseal dícharbúraithe bogtha ar thaobh an chruach charbóin. Leathnaíonn cruach dhosmálta Austenitic freisin thart ar 50 faoin gcéad níos mó ná cruach carbóin, agus mar sin forbraíonn an comhpháirteach strus iarmharach suntasach tar éis fuaraithe. Ag an am céanna, laghdaíonn caolú ón mbonn-mhiotal cruach carbóin an t-ábhar cróimiam agus nicil sa taisce weld. Mura bhfuil an miotail filler ró-chóimhiotail, d'fhéadfadh go mbeadh droch-fhriotaíocht creimeadh nó cruas íseal ag an táthú críochnaithe.
- Cruthaíonn imirce charbóin cruas logánta agus breabús.
- Méadaítear an strus iarmharach agus an baol saobhadh de bharr éagothroime leathnaithe theirmeach.
- Athraíonn caolú Weld ceimic na miotail taiscthe.
- Is féidir le héilliú iarainn ar an taobh dhosmálta foirmiú meirge a spreagadh níos déanaí.
Roghnú an Miotal Filler Ceart
Is é an freagra gairid ná 309L nó 309Mo a úsáid don chuid is mó de na hailt cruach dhosmálta-go-charbóin. Soláthraíonn an cóimhiotal seo cróimiam agus nicil ard go leor chun an caolú ó chruach carbóin a fhulaingt agus fós ag fágáil struchtúr táthú austenític le friotaíocht maith creimeadh. Níl na cúlchistí cóimhiotail bhreise sin ag 308L, atá deartha chun 304 dhosmálta a cheangal leis féin, agus ní mholtar é le haghaidh hailt neamhionanna.
| Filler | Is Fearr Úsáidte Le haghaidh | Príomhthréithe | Comaoin Tábhachtach |
|---|---|---|---|
| 308L | 304 dhosmálta a cheangail leis féin | Creimeadh ard agus bailchríoch aeistéitiúil | Ní leor Cr/Ni le haghaidh caolú ard; is féidir foirm martensite |
| 309L/309Mo | Táthú dhosmálta go cruach carbóin | Caoinfhulaingt caolaithe maith; seasamh in aghaidh struchtúir cruaite | An chéad rogha don chuid is mó de thimpeallachtaí seirbhíse |
| 316L | 316 feidhmchlár dosmálta nó níos airde pitting a nascadh | Cuireann moluibdín friotaíocht pitting | Níl sé oiriúnach fós le haghaidh caolú cruach carbóin; bain úsáid as 309Mo ina ionad sin |
| 312 | Comhcheangail láidre neamhionanna agus deacair le táthú | Ábhar ard ferrite, crack-resistant | Neart níos airde ach insínteacht níos ísle; éilíonn ionchur teasa íseal |
| ERNiCr-3 | Seirbhís ardteochta agus rothaíocht theirmeach | Neamh-mheaitseáil leathnaithe teirmeach íseal atá bunaithe ar nicil | Costas níos airde; friotaíocht den scoth le scoilteadh tuirse |
I gcás seirbhíse ardaithe teochta nó timthriallta trom, is rogha níos fearr iad miotail líonta nicil-bhunaithe mar ERNiCr-3 ná 309L. Déanann an miotail táthaithe nicil-saibhir seasamh in aghaidh imirce carbóin níos fearr agus tá comhéifeacht leathnaithe aige níos gaire don chruach carbóin, rud a laghdaíonn tuirse teirmeach. I gcás feidhmeanna ginearálta, áfach, is é 309L an rogha chruthaithe, éifeachtach ó thaobh costais.
Próisis Táthú is Fearr le haghaidh Siúntaí Neamhchosúla
Is é GTAW an próiseas is fearr le haghaidh obair chriticiúil cruach dhosmálta-go-charbóin, ach is féidir le GMAW, FCAW, agus SAW táthaithe inghlactha a tháirgeadh leis na paraiméadair chearta. Is iad na fachtóirí rialaithe ná ionchur teasa, sciath gáis, agus luas taistil.
- GTAW (TIG): Is fearr le haghaidh píopa ballaí tanaí agus pasanna fréamhacha toisc go dtugann sé rialú teasa beacht agus sil-leagan íseal. Úsáid slat filler de ER309L agus sciath argón nó argón-héiliam.
- GMAW (MIG): Is fearr le haghaidh táirgeadh meán-tiús. Bain úsáid as spraeála bíog nó aistriú gearrchiorcaid chun ionchur teasa a theorannú. Tá gás sciath argón le 2–5% CO2 coitianta; seachain 100% CO2.
- FCAW: Go maith le haghaidh pláta tiubh agus deisiúcháin páirce. Bain úsáid as sreang E309LT1-1 agus sciath measctha Argón/CO2 le haghaidh welds cothrom agus cothrománach. Ní mór slaig a bhaint idir pasanna.
- SAW: Éifeachtach le haghaidh seams fada fadaimseartha ar umair mhóra nó soithí brú. Bain úsáid as sreang 309L agus flosc neodrach nó cróimiam-chothrom. Tá rialú teasa cúramach riachtanach.
Comhullmhú agus Glaineacht
Tá alt glan, ullmhaithe i gceart leath den chath. Is féidir le salachar, ramhar, scála, agus deannach meilt cruach carbóin a bheith ina chúis le porosity agus staining meirge ar an taobh dhosmálta. Bain úsáid as scuaba agus uirlisí cruach dhosmálta tiomnaithe, agus ná bain úsáid as scuab a bhfuil baint aige le cruach carbóin riamh.
- Meileann nó meaisínigh na aghaidheanna comhpháirteacha chuig miotal geal díreach roimh tháthú.
- Degrease an dá thaobh le haicéatón nó tuaslagóir atá deartha le haghaidh ullmhú táthú.
- Le haghaidh comhpháirteach Butt i pláta, bain úsáid as groove aon-V le uillinn san áireamh de 60-70 céim agus aghaidh fréimhe 1-2 mm.
- Agus an pas fréimhe á tháthú, bain úsáid as barra tacaíochta nó glan an taobh chúl le argón chun ocsaídiú a chosc.
- Coinnigh an taobh cruach carbóin agus an taobh dhosmálta deighilte le linn feistiú; úsáid teanntáin ar leith más féidir.
Rialú Réamhthéamh, Teocht Idirbhealaigh, agus Ionchur Teas
Is é bainistíocht teasa an t-athróg is tábhachtaí tar éis roghnú filler. Níl gá le réamhtheas don chuid is mó de na hailt, ach má tá an t-alt tiubh nó má tá an t-alt srianta go mór, tá réamhtheas uasta de 100 °C inghlactha. Luathaíonn réamhtheas níos airde imirce carbóin agus táirgeann banna martensite níos tiús. Ba chóir go bhfanfadh teocht an idirbhealaigh faoi 150 ° C, agus ba chóir an táthú a thógáil le coirníní teaghrán seachas fí leathan.
| Próiseas | Reatha | Voltas | Luas Taistil | Ionchur teasa (thart ar) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100-150 mm / nóim | 0.6–1.5 kJ/mm |
| GMAW (pulse) | 180–220 A | 22–26 V | 300-400 mm / nóim | 1.0–1.8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/nim | 1.2–2.0 kJ/mm |
Is é riail úsáideach an t-ionchur teasa a choinneáil chomh híseal agus is féidir gan easpa comhleá a chruthú. Bain úsáid as pasanna gearra agus lig don chomhpháirteach fuarú idir na pasanna nuair a ardaíonn an teocht idirbhealaigh.
Suíomh agus Uathoibriú le haghaidh Welds Iontaofa
Má chuirtear an saotharphíosa sa treoshuíomh is fabhraí agus trí úsáid a bhaint as rialú luais taistil mheicniúil laghdófar go mór na lochtanna sa táthú miotail neamhionanna. Is féidir le táthú láimhe simplí oibriú, ach tá sé i bhfad níos iontaofa an comhpháirteach a rothlú go dtí an suíomh cothrom.
Le haghaidh tionóil agus feistis leamh beag, is féidir le suiteálaí táthú an comhpháirteach a chur i láthair ag uillinn áisiúil agus an obair a rothlú agus an welder ag coinneáil an tóirse seasta.
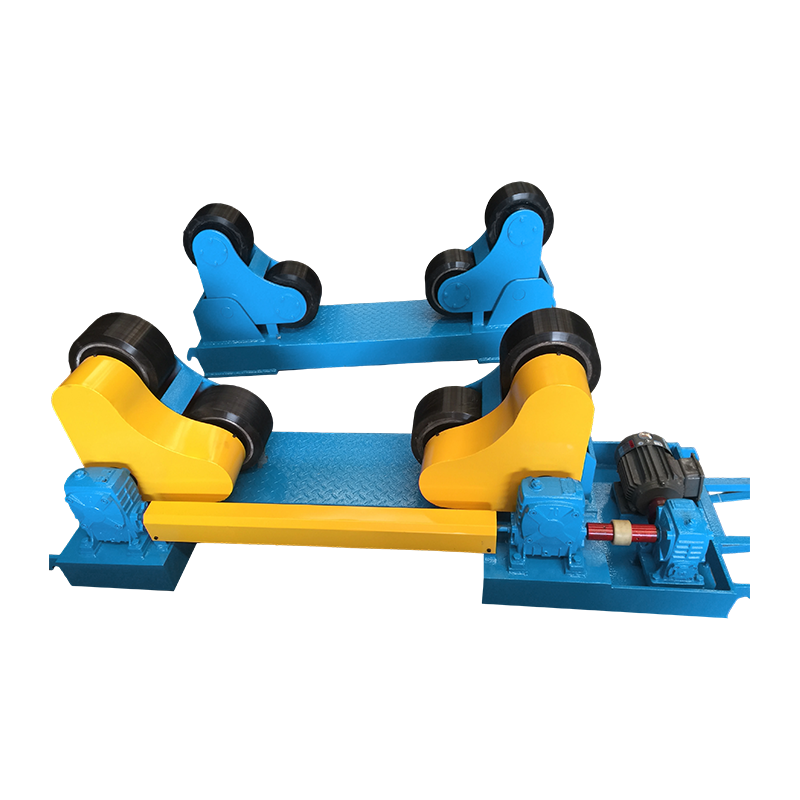
 Seasamh Táthú Gnáth 1-Ton le haghaidh Comhthionóil Bheaga Tá cumas rátáil 1 tonna ag an suíomh táthú traidisiúnta seo agus rothlaíonn sé tionóil leadránach beag go huillinneacha áisiúil, rud a ligeann do tháthairí an tóirse a choinneáil seasta agus comhshuíomh comhsheasmhach a bhaint amach. Féach Táirge →
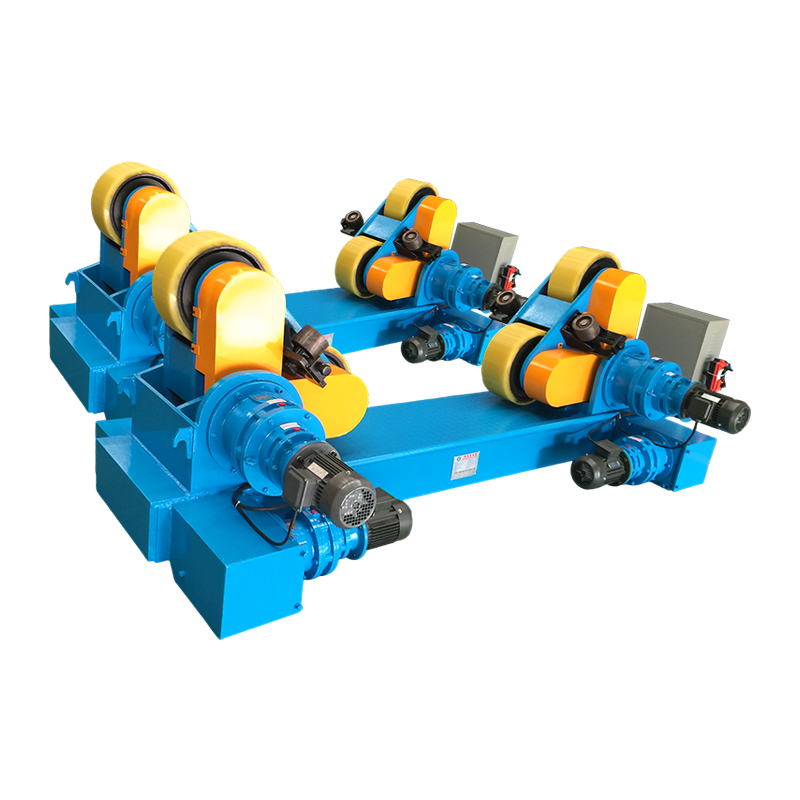
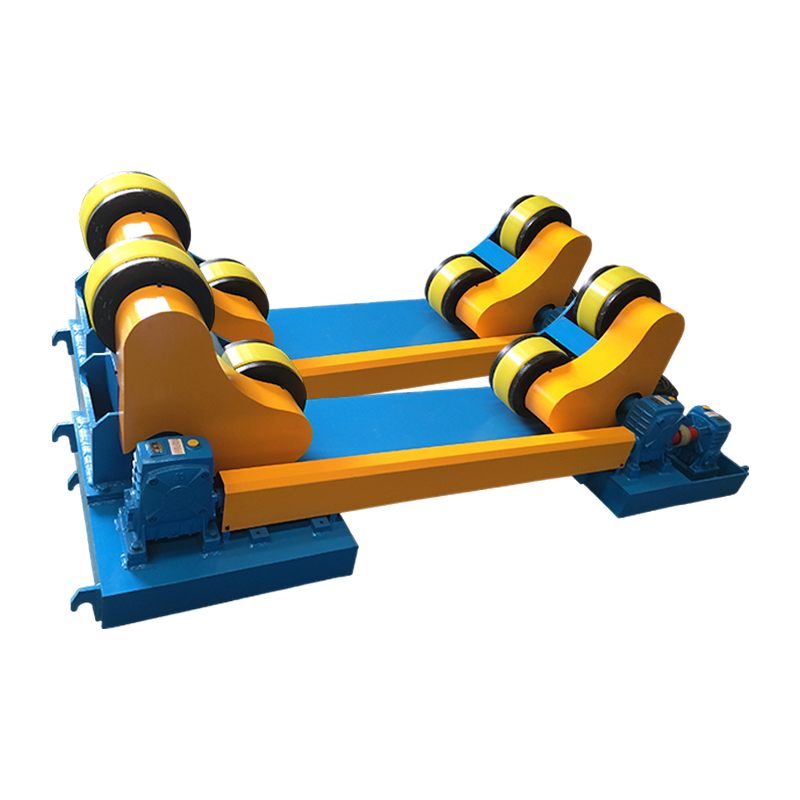
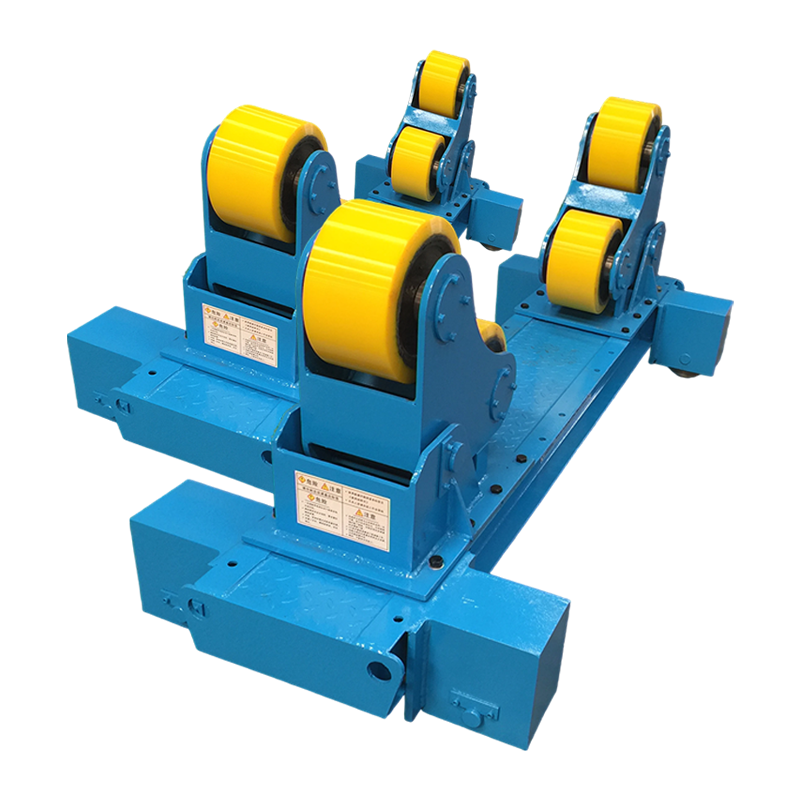
Maidir le sliogáin umar, spóil phíobáin, agus ranna sorcóireacha, casann rotator táthú an seam ar luas rialaithe ionas go bhfanann an linn táthú i riocht cothrom comhsheasmhach. Tá an cur chuige seo úsáideach go háirithe nuair a bhíonn an obair chomhcheangailte cruach dhosmálta agus carbóin ró-throm le láimhseáil de láimh. Is féidir leat tuilleadh a léamh faoi conas a laghdaíonn hailt táthaithe rothlacha athoibriú i ndéantúsaíocht umar miotail agus píopa .
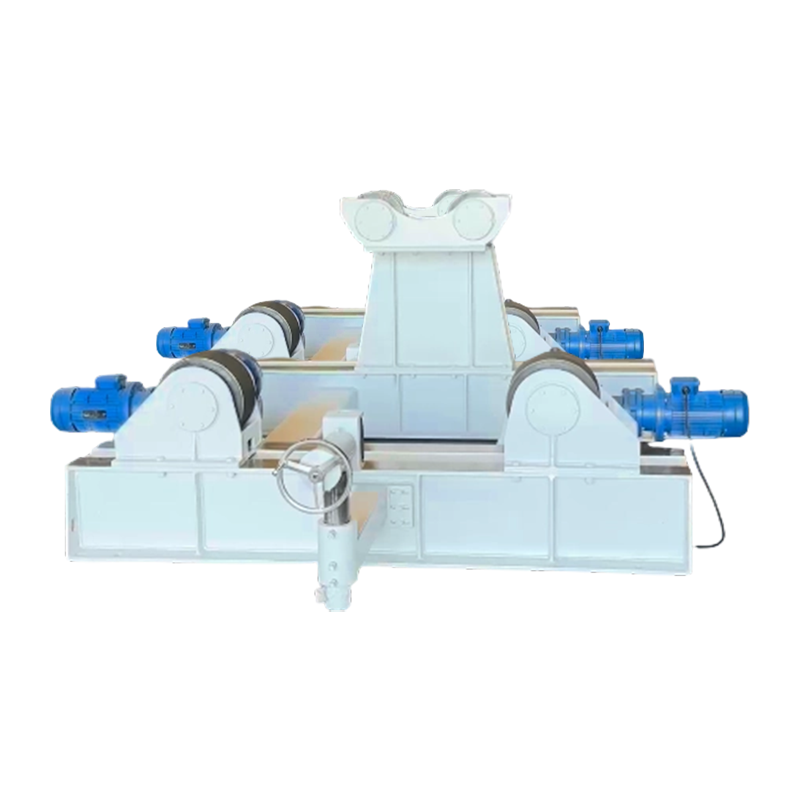
 Rotator Táthú 10-Ton le Gluaiseacht Fithiseach Leictreach agus Ardaithe Rotator táthú 10-tonna le gluaiseacht fithiseach leictreach agus ardú leictreach, deartha chun seams sorcóireach trom a chasadh ar luas rialaithe, ag coinneáil an linn táthú cothrom le haghaidh torthaí comhsheasmhacha. Féach Táirge →
Le haghaidh seams táthaithe níos faide a éilíonn GMAW nó SAW, bogann manipulator colún-agus-borradh an ceann táthú ar feadh an chomhpháirteach ar luas cothrom agus coinníonn sé uillinn an tóirse seasta. Cuireann sé seo deireadh leis an inathraitheacht dhaonna is minic a bhíonn ina chúis le spikes caolaithe agus lapaí fuara.
 Colún & Boom 4030 Saincheaptha le Gluaiseacht Fithiseach Leictreach Manipulator colún-agus-borradh saincheaptha le gluaiseacht fithiseach leictreach, ag bogadh an ceann táthú feadh seams fada ag luas seasta agus uillinn seasta, ag laghdú inathraitheacht an duine do GMAW nó SAW. Féach Táirge →
Ní chuireann na socruithe seo deireadh leis an ngá atá le dea-nós imeachta, ach déanann siad é i bhfad níos éasca an straitéis ionchuir íseal-teocht, íseal-teasa a bhfuil 309L ag brath uirthi a choinneáil.
Cigireacht Iar-Táthú agus Cóireáil Dromchla
Tar éis an táthú, déan an comhpháirteach a iniúchadh go cúramach, go háirithe an líne comhleá ar an taobh cruach carbóin. Léiríonn léamh cruas os cionn 350 HV sa chrios sin go minic go raibh an t-ionchur teasa ró-ard nó go raibh an filler mícheart. Is féidir le hiniúchadh dromchla le tástáil threáiteach scoilteanna agus porosity a nochtadh, agus úsáidtear tástáil ultrasonaic nó radagrafaíochta nuair a bhíonn an chomhpháirt ríthábhachtach.
Más rud é go dtabharfaidh an taobh dhosmálta aghaidh ar mheáin chreimneach, bain dídhathú táthúcháin agus ciseal ocsaíd trí mhiotail nó trí scuabadh sreinge, ansin pasivate an dromchla. Ná lig cáithníní cruach carbóin fanacht ar an taobh dhosmálta, toisc go mbeidh siad ag meirge agus ag cruthú cille creimeadh tiubh. Nuair a theastaíonn faoiseamh struis faoin gcód feidhmchláir, coinnigh an teocht íseal agus gearr — go hidéalach timpeall 350–400°C—chun idirleathadh carbóin a theorannú.
Neamhleanúnachas Coiteann agus Conas iad a Sheachaint
Is féidir an chuid is mó de na lochtanna sa teaglaim ábhar seo a sheachaint má fhanann tú le 309L nó cóimhiotal nicil, an teas a rialú, agus an comhpháirteach a choinneáil glan. Liostaíonn an tábla thíos na saincheisteanna agus na réitigh choitianta.
| Locht | Cúis Dóchúil | Gníomh Ceartúcháin |
|---|---|---|
| porosity | Flosc fliuch, dromchlaí olacha, easpa sciath | Degrease, earraí inchaite tirim, seiceáil sreabhadh gáis agus fad nozzle |
| Craiceann te | Ard-sulfair nó fosfar i mbonn-mhiotal; ionchur teasa ard | Glan imill comhpháirteacha; úsáid 309L nó 312 filler; ionchur teasa níos ísle |
| Foirmiú Martensite | Caolú ard, teocht ard idirbhealaigh | Úsáid filler ró-chóimhiotail; coinnigh an t-idirbhealach faoi bhun 150°C; laghdú fíodóireacht |
| Fo-ghearradh | Reatha iomarcach nó luas taistil | Laghdaigh sruth táthú; mall beagán nó uillinn gunna a choigeartú |
| Meirge ar an taobh dhosmálta | Éilliú iarainn ó scuaba nó meilt | Úsáid uirlisí cruach dhosmálta tiomnaithe; glan agus passivate tar éis táthú |
Ceisteanna Coitianta
An féidir liom cruach dhosmálta a tháthú go cruach carbóin le 308L?
Is féidir leat, ach ní smaoineamh maith é. Caolaíonn cruach carbóin an linn táthú 308L, rud a íslíonn an cion cróimiam agus nicil go leor chun martensite a fhoirmiú agus friotaíocht creimeadh a laghdú. Is é 309L an líontóir íosta molta don teaglaim neamhchosúil seo.
An gá dom réamhthéamh a dhéanamh sula ndéantar cruach dhosmálta a tháthú go cruach carbóin?
De ghnáth uimh. I gcás codanna tiubh nó hailt atá srianta go mór, glactar le réamhthéamh uasta de 100 °C. Cuireann teochtaí níos airde dlús le himirce carbóin agus cruthaítear ciseal brittle ag an líne chomhleá.
An meirgefaidh an comhpháirteach táthaithe?
Beidh an taobh cruach carbóin meirge mura bhfuil sé gan chosaint. Ba cheart go bhfanfadh an taobh dhosmálta resistant creimeadh má dhéantar an dromchla a ghlanadh agus a éighníomhach agus go gcuirtear cosc ar éilliú iarainn. Cóta nó péinteáil an taobh cruach carbóin le haghaidh seirbhíse taobh amuigh.
An féidir liom táthú MIG a úsáid le gás sciath 100% CO2?
Ní mholtar é. Cuireann Pure CO2 carbóin leis an weld agus ocsaídíonn sé cróimiam, ag laghdú friotaíocht creimeadh an taobh dhosmálta. Úsáid argón measctha le 2–5% dé-ocsaíd charbóin, nó argón le 1–2% ocsaigin.