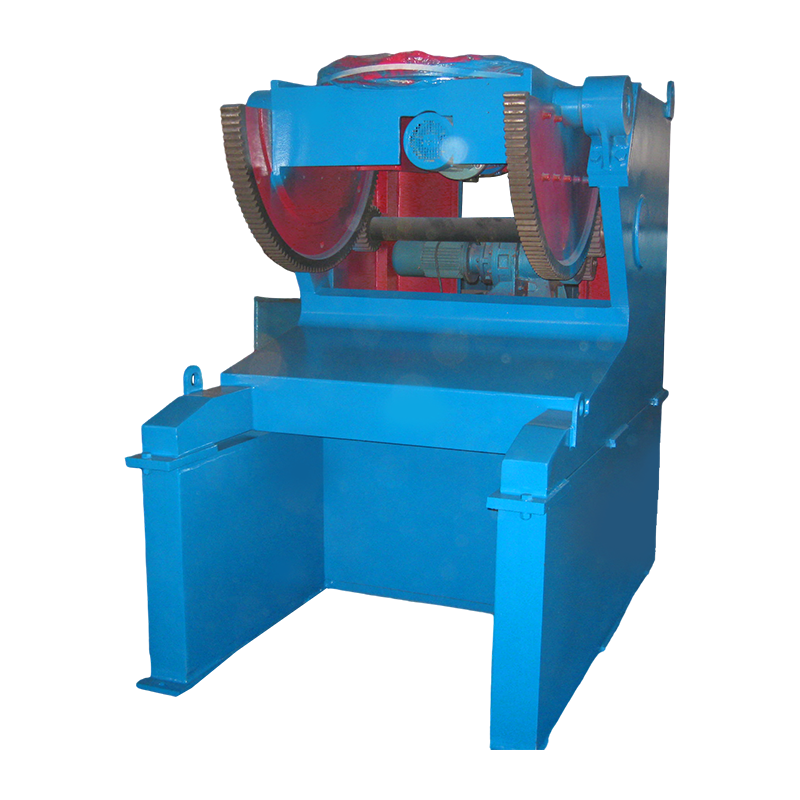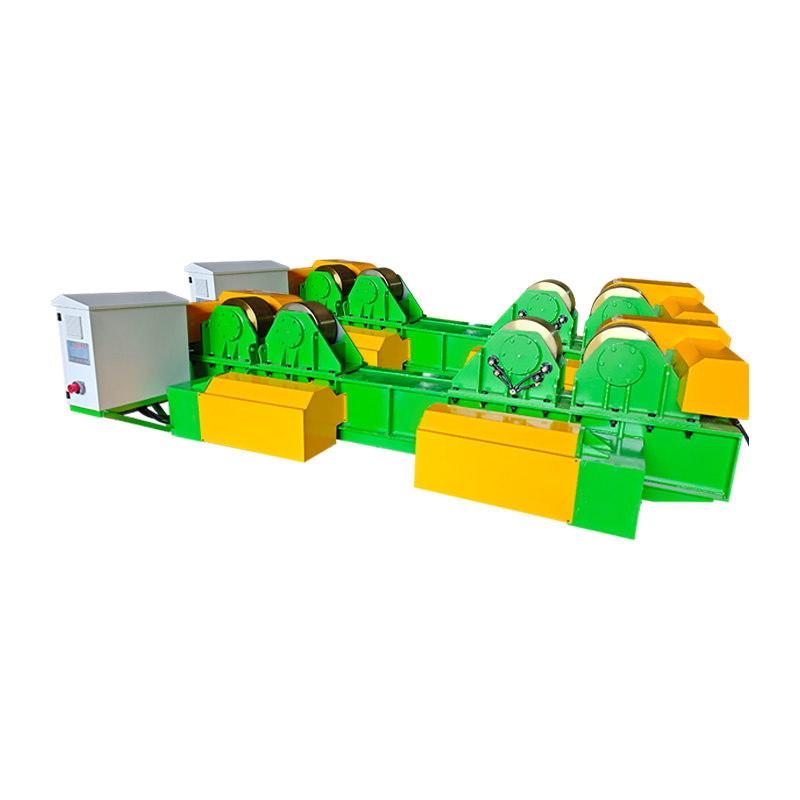
A suiteálaí táthú píopa Is daingneán rothlach mótair é a shealbhaíonn agus a chasann píosa oibre píopa ag luas rialaithe agus uillinn ionas gur féidir leis an welder an suíomh táthú cothrom nó cothrománach is fearr a choinneáil ar fud an chomhpháirteach ar fad, seachas iad féin nó an píopa a athshuíomh de láimh. In ionad táthú lastuas, go hingearach, nó timpeall ar phíobán seasta - suíomhanna a laghdaíonn an t-am stua ar aghaidh, a mhéadaíonn rátaí lochtanna, agus a chuireann tuirse ar an welder - rothlaíonn an suiteálaí an píopa go leanúnach ionas go suíonn an linn táthú gníomhach ag an suíomh is inrialaithe i gcónaí: an suíomh cothrom 12 a chlog nó 1-2 a chlog.
De réir staidéar táirgiúlachta in 2024 a rinne an Cumann Táthú Mheiriceá (AWS) , welders ag baint úsáide as positioner táthú píopa a bhaint amach 40–65% rátaí taisce níos airde i gcomparáid le táthú píopa uile-shuíomh láimhe, agus laghdaítear rátaí lochtanna weld suas go dtí 55% . Rinneadh luacháil ar an margadh suímh táthú domhanda ag USD 620 milliún in 2024 agus tá sé réamh-mheasta a bhaint amach USD 1.1 billiún faoi 2031 ag CAGR de 8.6% (Foinse: MarketsandMarkets, 2025), á thiomáint ag an bhfás ar bhonneagar píblíne, déantús soithí brú, agus córais táthúcháin uathoibrithe.
Conas a Oibríonn Suiteálaí Táthú Píobáin
Feidhmíonn suiteálaí táthú píopa tríd an bpíobán a chlampáil chuig stoc ceann rothlach arna thiomáint ag mótar luas inathraithe, rud a ligeann don welder an tóirse a choinneáil ina stad fad is a rothlaíonn an píopa faoina bhun ar luas taistil atá comhoiriúnaithe go beacht. Athraíonn sé seo go bunúsach an chéimseata táthú ó fhadhb spásála 3D casta go weld simplí 2D seasamh cothrom.
Comhpháirteanna Lárnach Meicniúla
- Stoc ceann (aonad tiomána) — An taobh mhótaraithe a ghreimeann agus a rothlaíonn an píopa. Tá an giarbhosca, an mótar (go hiondúil AC servo nó DC inathraithe-luas), agus an chuck nó pláta aghaidh. Cinneann an headstock an chasmhóimint uasta, raon RPM, agus cumas tilt an suiteálaí.
- Tailstock (aonad tacaíochta) — An foirceann tacaíochta éighníomhach a choinníonn an taobh eile den phíobán, rud a choscann sag agus creathadh ar phíobáin níos faide nó níos troime. Sleamhnaíonn an tailstock feadh iarnród nó leaba chun freastal ar fhaid éagsúla píopa.
- Chuck nó pláta aghaidh — An comhéadan corraitheach idir suiteálaí agus píopa. Úsáidtear chucks trí-jaw le haghaidh píopa cruinn; láimhseálann plátaí aghaidhe le hairm clampála inchoigeartaithe foircinn flanged, cruthanna neamhrialta, nó trastomhais an-mhór.
- Rialaitheoir luais — Tiomántán minicíochta inathraithe (VFD) nó rialaitheoir thyristor a shocraíonn an luas rothlaithe i réabhlóidí in aghaidh an nóiméid. Diaileann an welder ar luas rothlaithe a mheaitseálann an luas taistil táthúcháin atá ag teastáil don phróiseas roghnaithe agus don ráta beathaithe sreinge.
- Meicníocht tilt — Maidir le samhlacha suiteálaí claonta, claonann meicníocht thánaisteach mótair nó péistghiarála an ais rothlaithe iomlán, rud a fhágann gur féidir welds filléid ar fheirlingí píopaí agus T-joints a shuíomh ag an uillinn 45 céim is fearr.
An Ríomh Luais Rothlaithe
Is é an luas rothlaithe ceart a shocrú an paraiméadar oibriúcháin is tábhachtaí maidir le suíomh táthú píopa. Ríomhtar an RPM riachtanach ón spriocluas taistil táthúcháin agus imlíne an phíobáin:
RPM = Luas Taistil (mm/nóim) / (Pi x Trastomhas Seachtrach Píob (mm))
Mar shampla, teastaíonn: 400 / (3.14159 x 168) le píopa OD 168 mm (6 orlach) a tháthú le próiseas GMAW ag spriocluas taistil 400 mm/nóim thart ar 0.76 RPM . Clúdaíonn an chuid is mó de shuímh táthúcháin píopa raon luais de 0.1–5 RPM, le samhlacha CNC den scoth ag tairiscint 0.01–10 RPM le haghaidh micrea-táthú d’fheidhmchláir stua báite ard-taisce.
Cé na Cineálacha Píopaí Táthú Píopaí atá ar Fáil?
Tá suímh táthú píopaí ar fáil i gcúig phríomhchumraíocht, gach ceann acu a oireann do mheascán difriúil de mhéid píopa, cineál comhpháirteach, toirt táirgthe, agus buiséad. Is é an cineál mícheart a roghnú an botún is coitianta agus is costasaí i soláthar suímh.
1. Headstock-Tailstock (H-T) Positioner
Is é an chumraíocht headstock-tailstock an cineál suiteálaí táthú píopa is coitianta do shiopaí déantúsaíochta, píopaí láimhseála ó 50 mm go dtí os cionn 1,200 mm OD agus faid suas le 12 méadar nó níos mó. Tacaítear leis an bpíopa idir an stoc ceann tiomáinte agus an stoc earr sleamhnáin, atá suite ar iarnród coitianta. Cuireann an socrú seo deireadh le sag píopaí agus ceadaíonn sé rothlú cobhsaí ag RPM an-íseal le píopaí trom. Raonta toilleadh ualaigh tipiciúil ó 500 kg go 20,000 kg ag brath ar an tsamhail.
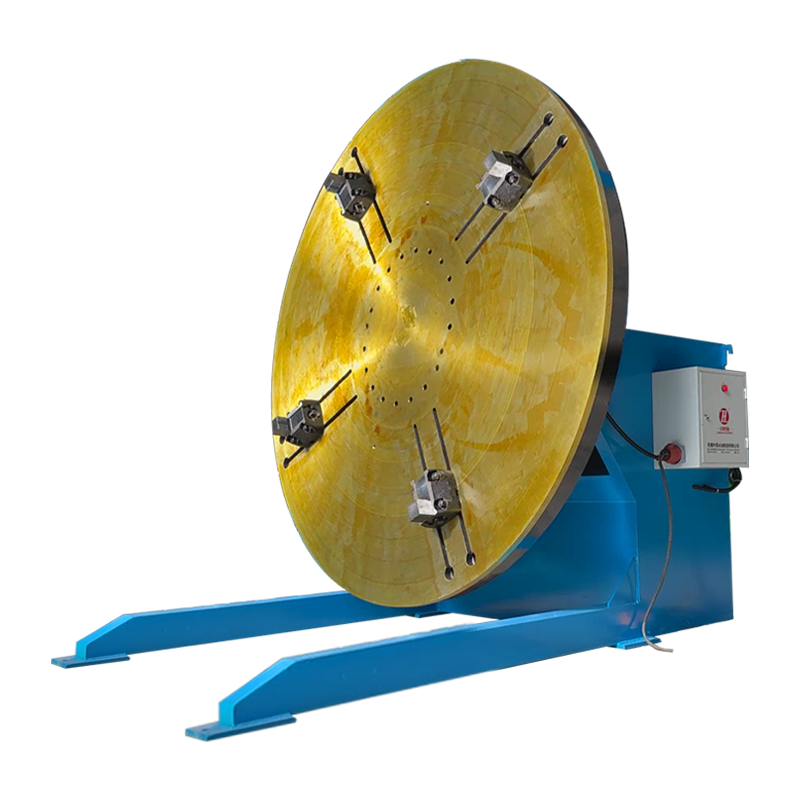
2. Turntable (Tábla Rothlach) Suiteálaí
Rothlaíonn suiteálaí caschláir an cóimeáil píopa ar dhromchla tábla cothrománach nó tilting, rud a fhágann go bhfuil sé oiriúnach do spóil ghearra píopa, tionóil flanged, agus táthaithe píopa-go-flange. Claonadh an tábla de ghnáth 0-135 céim, rud a ligeann an t-alt a chur i láthair ag an suíomh cothrom nó cothrománach-rollta beag beann ar an treoshuíomh bunaidh. Tá toilleadh ualaigh de 50–5,000 kg coitianta, rud a fhágann go bhfuil an turntable ilúsáideach le haghaidh trastomhais píopa beag go meánach suas go dtí thart ar 600 mm.
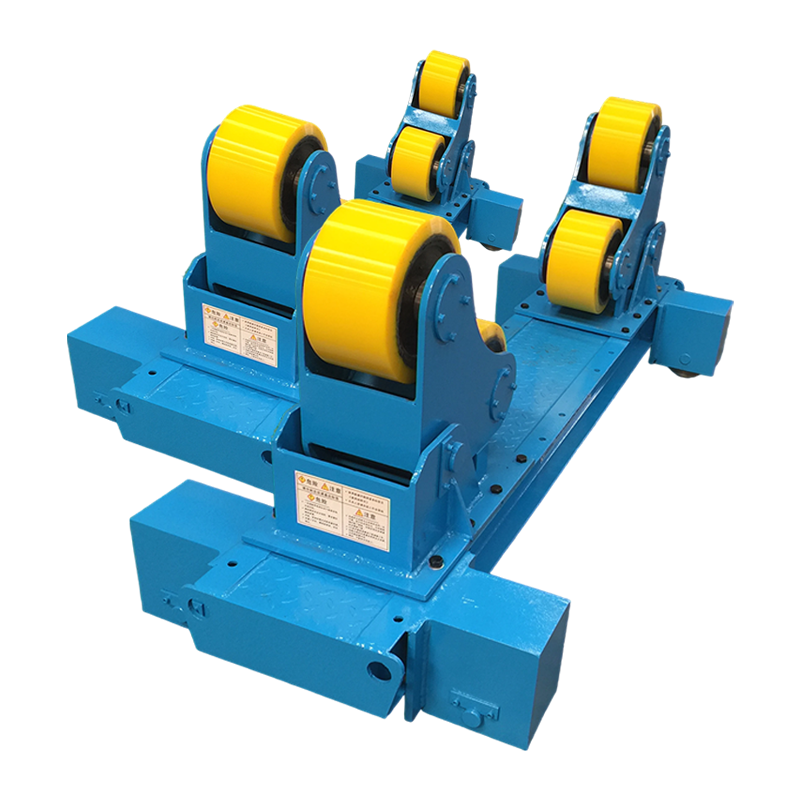
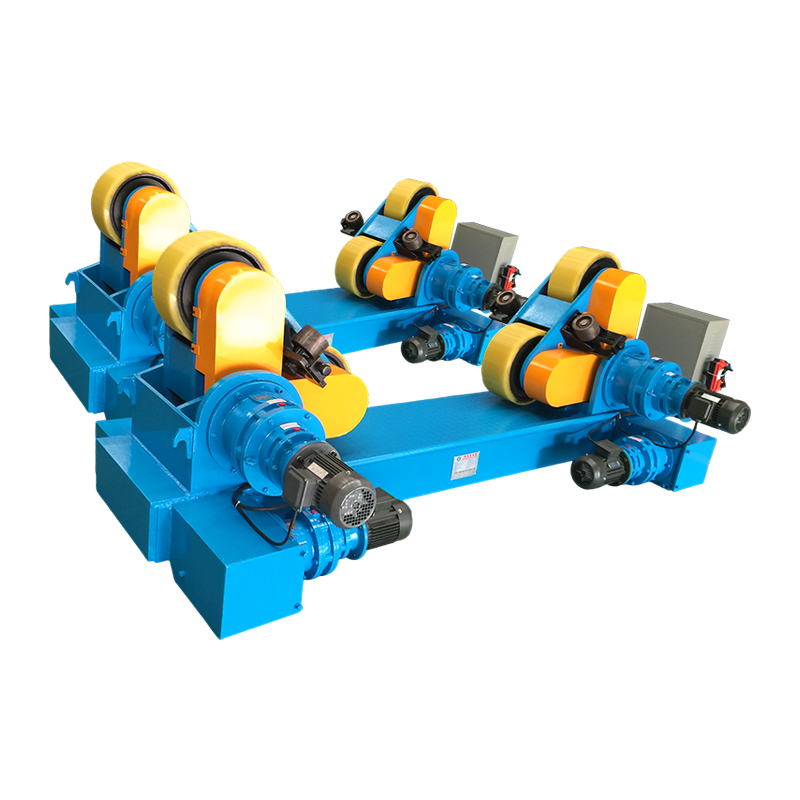
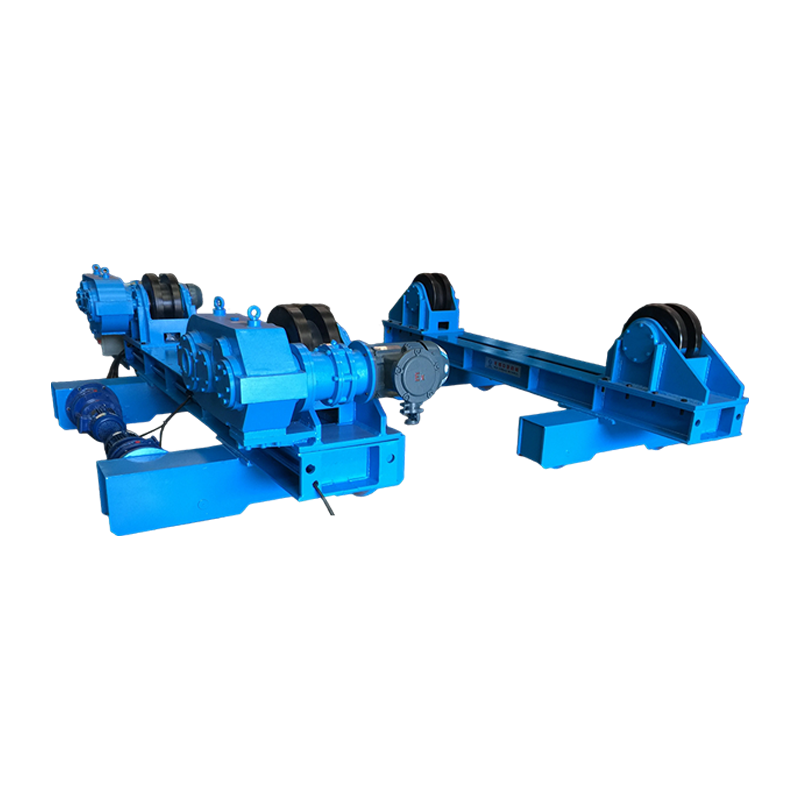
3. Rotator Píob (Roll Set / Roller Positioner)
Rothlaithe píopaí — ar a dtugtar suiteálaithe sorcóir nó tacair rollaí píobáin freisin — tacaítear le agus rothlaíonn siad píobáin mhóra trastomhais agus soithí brú ar rollóirí tiomáinte rubair nó cruach, ag láimhseáil trastomhais ó 150 mm suas go 3,000 mm nó níos mó. Murab ionann agus suiteoirí atá bunaithe ar chuck a ghreamaíonn deireadh an phíobáin, tacaítear le suiteoirí sorcóir leis an bpíobán feadh a dhromchla seachtrach, rud a fhágann go bhfuil siad oiriúnach do chodanna píopaí atá an-fhada nó an-trom nach féidir a chealú ó stoc ceann. Is iad suiteálaithe sorcóir an uirlis chaighdeánach le haghaidh monarú spól píblíne agus táthú seam imlíneach soitheach brú.
4. Positioner Táthú Píopa Orbital
Clampann suíomh táthú fithiseach ar an taobh amuigh de phíobán seasta agus rothlaíonn sé an tóirse táthú timpeall imlíne an phíobáin, rud a fhágann gurb é an réiteach ceart é nuair nach féidir an píopa féin a bhogadh. Úsáidtear suíomh fithiseach go forleathan i bpíopaí cruach dhosmálta cógaisíochta, leathsheoltóra agus bia, áit a bhfuil píopaí suiteáilte cheana féin i gcórais phróisis. Sroicheann siad táthaithe cód-chaighdeán in-athráite le hidirghabháil íosta daonna, agus tá atrialltacht weld-go-weld níos fearr ná diall suímh tóirse 0.1 mm.
5. Manipulator-Positioner Comhtháite
Comhcheanglaíonn suiteálaí táthú píopa comhtháite manipulator manipulator colún-agus-borradh táthú le suiteálaí headstock-tailstock sioncrónaithe chun cill táthú aon-oibreoir go hiomlán uathoibrithe a chruthú. Socraíonn an manipulator an tóirse táthaithe ag an airde ceart agus an seasamh chun solais agus rothlaíonn an t-ionadaí an píopa. Déantar an dá ais a shioncronú trí rialtóir CNC agus mar sin bíonn luas taistil ar dhromchla an phíosa oibre seasmhach beag beann ar thrastomhas an phíobáin. Tá an chumraíocht seo caighdeánach i siopaí déantúsaíochta spól píopa ard-toirte agus tógáil modúil ardán amach ón gcósta.
Cineálacha Suímh Táthú Píobáin i gComparáid: Cé acu ceann a oireann do d'iarratas?
Is é an cineál suiteálaí a mheaitseáil leis an iarratas an cinneadh roghnúcháin aonair is tábhachtaí — má bhíonn suiteálaí tearcchumhachtaithe nó cumraíochta mícheart is cúis le sciorradh sa phíosa oibre, rothlú míchothrom, agus teipeanna cáilíochta táthúcháin a dhiúltaíonn tairbhe iomlán na héifeachtúlachta.
| Cineál | Píob OD Raon | Ualach uasta | Cumas Tilt | Caithfidh Píob A Bheith Sochorraithe? | Feidhmchlár is Fearr |
| Headstock-Tailstock | 50–1,200 mm | 500-20,000 kg | Roghnach (0–90 céim) | Tá | Siopa monaraithe; spóil píopa fada |
| Turntable | 50-600 mm | 50–5,000 kg | Tá (0–135 deg) | Tá | Spóil ghearr; welds píopa-go-flange |
| Rotator Píob (Rollairí) | 150–3,000 mm | 1,000–200,000 kg | Níl | Tá | Soithí mór-trastomhas; ritheann fada |
| Dearthóir Fithiseach | 6–300 mm (tipiciúil) | N/B (uainíonn tóirse) | N/A | Níl (pipe is fixed) | Suiteáil píobaireachta; feadánra sláinteachais |
| Manipulator-Comhtháite | 100–1,500 mm | 500–30,000 kg | Tá (CNC-controlled) | Tá | Cealla uathoibrithe ard-toirte |
Tábla 1: Comparáid cineál positioner táthú píopa de réir oiriúnachta iarratais. Foinsí: AWS D1.1 Cód Táthú Struchtúrtha; sonraíochtaí teicniúla an mhonaróra; Comhlachas Idirnáisiúnta Déantóirí agus Déantóirí.
Cén fáth a Fheabhsaíonn Suíomh Táthú Píob go mór Cáilíocht agus Táirgiúlacht Weld
Is é an buntáiste lárnach a bhaineann le suíomh táthú píopa ná na suíomhanna táthú is deacra (6G lastuas, ingearach 5G) a thiontú go dtí an suíomh is éasca agus is táirgiúla (árasán 1G / rollta) ar feadh gach orlach den imlíne chomhpháirteach. Eascraíonn an t-athrú aonair seo isteach i bhfeabhsuithe intomhaiste ar fud gach príomhmhéadrach déantúsaíochta.
Ráta Taistil agus Luas Taistil
Cumasaíonn táthú seasamh comhréidh rátaí beathaithe sreinge agus socruithe amperage i bhfad níos airde ná na suíomhanna lasnairde nó ingearacha, rud a mhéadaíonn ráta taisce miotail go díreach. I dtáthú GMAW (MIG), is féidir le rátaí sil-shuíomh cothrom 6-9 kg/uair a bhaint amach, i gcomparáid le 2–4 kg/uair i suíomh ingearach agus 1.5–3 kg/uair sa suíomh lasnairde (Foinse: Lincoln Electric Welding Procedure Guide, 2024). Dá bhrí sin is féidir tríchur a dhúbailt in aghaidh na huaire an chloig ar obair dhéantús an phíobáin trí shuímh táthaithe píopaí a úsáid chun gach weld a rolladh go cothrom.
Laghdú Lochtanna Weld
Léiríonn welds píopa rollta suiteálaí go seasta póiriúlacht níos ísle, easpa comhleá, agus rátaí lochtanna undercut ná welds láimhe uile-suíomh ar an alt céanna. Staidéar a foilsíodh sa Iris Próisis Déantúsaíochta (2023) ag déanamh comparáide idir táthú suímh sheasta 5G agus táthú 1G rollta suiteálaí ar phíobán API 5L Grád X65:
- Ráta porosity: 5G seasta = 2.4%; positioner-rolled = 0.4% (laghdú 83%)
- Teagmhais easpa comhleá: 5G seasta = 1 in aghaidh 4 alt; positioner-rollta = 1 in aghaidh an 22 alt
- Ráta glactha radagrafaíochta (in aghaidh ASME B31.3): 5G seasta = 88%; positioner-rollta = 98.5%
- Costas athoibre in aghaidh an chomhpháirteach: 5G seasta = USD 340 meán; positioner-rolled = USD 48 meán
Eirgeanamaíocht Táthaire agus Laghdú Tuirse
Laghdaítear go mór brú mhatánchnámharlaigh agus tuirse welder má chuirtear deireadh le táthú lastuas agus suíomh corrach, ag leathnú go díreach an t-am táthú táirgiúil in aghaidh an seala. Gineann táthú stua lastuas nochtadh UV d'aghaidh agus muineál an welder, éilíonn sé ingearchló marthanach na láimhe os cionn airde ghualainn, agus táirgeann spásaire a thiteann i dtreo an táthaire. Aithníonn treoirlínte eirgeanamaíochta OSHA iad seo mar fhachtóirí suntasacha riosca díobhála. De ghnáth coinníonn welder feistithe le suiteálaí posture compordach ina shuí nó ina sheasamh leis an tóirse ag airde na huillinne ar feadh an tsift, rud a ligeann do theicníc níos comhsheasmhaí agus rátaí earráide níos ísle sna huaireanta oibre deiridh.
Príomh-Sonraíochtaí le Meastóireacht Nuair a Roghnaítear Suíomh Táthú Píobáin
Cinneann seacht gcinn de shonrúcháin theicniúla cibé an bhfeidhmeoidh suiteálaí táthú píopa go hiontaofa i d'fheidhmchlár ar leith - má dhéantar undersonrú ar aon cheann acu cruthaítear fadhbanna atá deacair agus costasach a cheartú tar éis é a cheannach.
| Sonraíocht | Cad is brí leis | Riosca Gan Méadú | Corrlach Sábháilteachta Molta |
| Toilleadh ualaigh (kg) | Meáchan uasta workpiece lena n-áirítear daingneáin | Ró-ualach mótair, duillín chuck, teip giarbhosca | Ráta ag 150% den uasualach ionchais |
| Chuck / trastomhas pláta aghaidh (mm) | Uasphíobán OD ar féidir greim a fháil air | Neamhábaltacht chun greim píopa; luchtú eccentric | Roghnaigh 20% níos mó ná an píopa uasta OD |
| Raon luais (RPM) | Luas rothlaithe íosta go huas | Ní féidir an luas taistil riachtanach a mheaitseáil | Fíoraigh i gcoinne RPM ríofa do gach méid píopa |
| Casmhóiminte fearsaid (N-m) | Fórsa rothlach is féidir leis an mótar a chothú | Stán faoi ualaí eccentric nó trom | Cuir éalárnacht san áireamh agus an chasmhóimint á ríomh |
| Raon tilt (céimeanna) | Uillinn na haise rothlaithe ó chothrománach | Ní féidir rochtain a fháil ar shuíomhanna an fhile feire | Íosmhéid 90 deg le haghaidh solúbthachta iomlán |
| Cobhsaíocht luais (%) | Athrú ar luas rothlaithe faoi ualach | Leithead coirnín weld míchothrom agus treá | Athrú luais níos lú ná 1% a éileamh |
| Trí-pholl (fearsaid log) | Leamh trí lár fearsaid | Ní féidir an gás glantacháin ná an sreangú a chur tríd | Riachtanach do mhiotail dhosmálta / imoibríoch |
Tábla 2: Sonraíochtaí agus treoir roghnúcháin maidir le seasamh táthú píopa criticiúil. Foinsí: AWS C4.1 Caighdeán Suímh Táthú; ASME BPVC Roinn IX; treoirlínte innealtóireachta iarratais déantóir.
Conas a Bhaineann Próisis Táthú Éagsúla tairbhe as Positioner Táthú Píobáin
Baineann gach próiseas táthú stua leas as úsáid suiteálaí, ach athraíonn méid an fheabhsaithe go mór de réir próisis - is é an táthú stua báite (SAW) is mó a ghnóthaíonn, toisc go bhfuil sé dodhéanta go fisiciúil SAW a dhéanamh in aon suíomh seachas árasán.
- Táthú Stua Báite (SAW) — éilíonn SAW suíomh comhréidh mar shrian iomlán; ní féidir le flosc gráinneach fanacht i bhfeidhm ar dhromchlaí claonta nó ingearacha. Dá bhrí sin níl suiteálaí táthú píopa roghnach do SAW ar phíobán - is réamhriachtanas teicniúil é. Baintear rátaí sil-leagan de 10–20 kg/uair amach ag SAW ar phíobán rollta suiteálaí, rud a fhágann gurb é an modh táthú píopa is airde-táirgiúlachta atá ar fáil do thiús balla os cionn 12 mm.
- Táthú GMAW / MIG — An próiseas is coitianta a úsáidtear le suiteoirí táthú píopaí i siopaí monaraithe. Níl an modh aistrithe spraeála (an leagan GMAW is táirgiúla) inúsáidte ach amháin i suíomhanna cothroma agus cothrománacha; cuireann suiteálaí ar chumas aistriú spraeála ar imlíne iomlán comhpháirteach píopa. Feabhsú táirgiúlachta thar GMAW gearrchiorcaid ar shuíomh seasta: 60–120% de ghnáth.
- Táthú GTAW / TIG — A úsáidtear le haghaidh pasanna fréimhe ar phíobáin dhosmálta, chrome-moly, agus cóimhiotal coimhthíocha áit a bhfuil cáilíocht radagrafaíochta éigeantach. Cuireann suiteálaí ar chumas an welder uillinn chomhsheasmhach locháin agus tóirse a choinneáil ag barr an phíobáin (suíomh 12 a chlog) áit a bhfuil tarraingt imtharraingteach ar an linn táthú is fabhraí, ag feabhsú cáilíocht coirníní fréamhacha agus ag laghdú riosca dóite.
- FCAW (Táthú Stua Flux-Cored) — Cuireann úsáid socraitheoirí deireadh leis an ngá atá le leictreoidí FCAW gan ghás (féinsciath) ar ailt an phíobáin, rud a fhágann gur féidir na leaganacha FCAW ar chaighdeán níos airde a bhfuil gás-sciath orthu a úsáid ar imlíne iomlán na n-alt. Táirgeann FCAW sciath-gháis níos lú spásaire agus airíonna meicniúla níos fearr ná roghanna féin-sciatha.
- SMAW (Stua Miotail Bata / Lámhleabhar) — Baineann fiú an táthú bata tairbhe suntasach as úsáid an tsuímheora. Feidhmíonn teicníc coirníní fíodóireachta i suíomh comhréidh go seasta níos fearr ná coirníní sreangán lasnairde in aonfhoirmeacht sil-leagan, agus laghdaítear caillteanas stub leictreoid (lasta 15-20% de ghnáth) go dtí níos lú ná 5% sa suíomh cothrom.
Positioner Táthú Píob vs Táthú Uile-Seasamh Lámhleabhar: Comparáid Mionsonraithe
Tá an bhearna táirgiúlachta agus cáilíochta idir táthú píopa uile-suímh láimhe agus lámhchuidithe sách suntasach chun ROI iomlán a ghiniúint ar infheistíocht suiteálaí laistigh de 3-9 mí i bhformhór na dtimpeallachtaí monaraithe.
| méadrach | Positioner Táthú Píobáin | Táthú Láimhe Uile-Phoist |
| Ceanglas maidir le suíomh welder | Stáiseanóireacht; tóirse coinnithe ag suíomh amháin | Caithfidh welder bogadh go leanúnach timpeall an chomhpháirteach |
| Seasaimh Weld a thángthas orthu | Maol amháin (1G / PA) | Gach suíomh (1G go 6G) |
| Ráta taisce GMAW | 6–9 kg/uair | 1.5–4 kg/uair |
| Éifeachtúlacht ama Arc-on | 65–80% | 25–45% |
| Ráta glactha radagrafaíochta | 97–99% | 82–92% |
| Deimhniú welder riachtanach | 1G / suíomh cothrom amháin | Deimhniú 6G (uile-shuíomh). |
| Riosca gortaithe eirgeanamaíochta | Íseal (seasamh compordach / ina suí) | Ard (suímh lastuas, glúine, cramped) |
| Scalability le uathoibriú | Comhtháthaíonn go díreach le lámh robot / manipulator | Nílt scalable without full re-engineering |
| Costas caipitil | USD 3,000–150,000 ag brath ar thoilleadh | Costas trealaimh nialasach; costas saothair níos airde |
Tábla 3: Suímh táthú píopaí vs comparáid táthú uile-shuíomh láimhe. Foinsí: Lámhleabhar Táthú AWS Vol. 2; Staidéar Táirgiúlachta Leictreach Miller 2024; Sonraí Innealtóireachta Feidhmchláir ESAB.
Cé na tionscail a úsáideann suíomhanna táthú píopaí is mó?
Tá suíomhanna táthú píopaí fíor-riachtanach in aon tionscal ina bhfuil cáilíocht chomhpháirteach píopa, táirgiúlacht agus comhlíonadh cód riachtanach. Déanann na hearnálacha seo a leanas ionadaíocht ar na príomhmhargaí:
- Ola agus Gás (In aghaidh an tSrutha agus Meán-srutha) — Monarú spól píblíne le haghaidh córais bailithe, píblínte tarchurtha agus ardáin amach ón gcósta. Ciallaíonn ceanglais chóid API 1104 agus ASME B31.4/B31.8 go gcaithfidh gach weld pas a fháil in iniúchadh radagrafaíochta nó AUT. Is gnáthchleachtas é úsáid positioner i ngach mórchlós déantúsaíochta píopaí. Luacháladh an margadh tógála píblíne domhanda ag USD 9.2 billiún in 2024 (Foinse: GlobalData, 2025).
- Tógáil Peitriceimiceach agus Scaglainne — Teastaíonn pasanna fréimhe GTAW agus pasanna líonta GTAW nó GMAW do phíobáin phróiseála i gcróim-mhóilín (P91, P22) agus cruach dhosmálta austenític faoi ASME B31.3. Is é táthú rollta suiteálaí le cúltaca gáis ghlantach (cumasaithe ag suiteálaithe cuas fearsaid) an teicníocht riachtanach le haghaidh fréamhacha dosmálta radagrafacha ar ardchaighdeán.
- Giniúint Cumhachta — Feadáin choire, ceanntásca gaile, agus píopaí ionraoin tuirbíní i gcóimhiotail chróim-mhóilín agus nicil. Coirí ASME agus Cód Árthaí Brú (BPVC) Ciallaíonn ceanglais Roinn I lamháltas nialasach maidir le lochtanna táthaithe; is réamhriachtanas dearbhaithe cáilíochta é úsáid positioner i bhformhór na sonraíochtaí tógála gléasra cumhachta.
- Longthógáil agus Déantúsaíocht Amach ón gCósta — Córais phíobáin le haghaidh tiomána, cosc dóiteáin, ballasta agus hiodrálaic. Éilíonn ardáin amach ón gcósta líon mór de mhonarú spól píopa cóimhiotail faoi chóid DNVGL-ST-F101 agus AWS D1.1. Láimhseálann suiteálaithe sorcóir na hailt phíobáin ar thrastomhas mór atá coitianta i modúil ar bharr an taobh.
- Bia, Deoch, agus Cógaisíochta — Píobáil phróiseála cruach dhosmálta sláinteachais (316L, 316Ti) do chórais CIP/SIP. Tá suíomhanna táthú píopa fithiseach éigeantach le haghaidh hailt a chaithfidh ceanglais bailchríoch dromchla 3-A Caighdeáin Sláintíochta nó ASME BPE (Trealamh Bithphróiseála) a chomhlíonadh, áit a bhfuil próifílí coirníní táthú inmheánacha rialaithe chomh docht leis na toisí seachtracha.
Ceisteanna Coitianta Maidir le Suímh Táthú Píobáin
C1: Cén méid suiteálaí táthú píopa a theastaíonn uaim?
Roghnaigh suiteálaí le rátáil acmhainne ualaigh de 150% ar a laghad den mheáchan oibre is troime a bhfuiltear ag súil leis, agus trastomhas chuck nó sorcóir a fhreastalaíonn go compordach ar d’uasghrádú OD. Cuir san áireamh i gcónaí meáchan aon daingneáin, uirlisí ailínithe, nó fáinní tacaíochta táthaithe a ghabhann leis an bpíobán agus an t-ualach á ríomh. I gcás ualaí eccentric (cosúil le tionól píopaí le nasc mór nozzle nó brainse ar thaobh amháin), ríomh an nóiméad eccentric agus é a chur i gcomparáid le cumas nóiméad rátáilte an tsuímheora, a fhoilsítear de ghnáth ar leithligh ón rátáil ualaigh bhunúsach. Nuair a bhíonn amhras ort, méadaítear an méid - feidhmíonn suiteálaí ró-mhór faoi níos lú struis agus tá saol seirbhíse níos faide aige.
C2: An féidir suíomh táthú píopa a úsáid le táthú uathoibrithe nó robotic?
Is féidir - is cuid lárnach de chealla táthú róbatacha iad suiteoirí táthú píopaí agus tá siad deartha go sonrach chun glacadh le comharthaí sioncrónaithe ó rialtóirí robot agus córais táthú CNC. I gcill táthú robotic sioncrónaithe, seolann an rialtóir robot ordú luais chuig tiomáint servo an tsuímheora, a choigeartóidh luas rothlaithe i bhfíor-am chun luas taistil stua seasta a choinneáil de réir mar a théann an táthú ar aghaidh. Áirítear ar chomhéadain chumarsáide analógach 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT, agus DeviceNet, ag brath ar ghiniúint suímh agus róbait. Cuireann an comhtháthú seo deireadh leis an ngá atá leis an robot cosáin stua casta timpeall imlíne an phíobáin a leanúint, ag simpliú go mór ar an gclár robot agus ag feabhsú cruinneas cosáin.
C3: Conas a dhéanann suíomh táthú píopa difear do riachtanais cháilíochta welder?
Trí úsáid a bhaint as suíomh táthú píopa, laghdaítear an cháilíocht welder atá ag teastáil ó shuíomh uile-áit (6G nó 6GR) go suíomh cothrom (1G) amháin, rud a leathnaíonn go mór an linn de tháthairí cáilithe atá ar fáil don obair. Faoi AWS D1.1 agus ASME Alt IX, is é cáilíocht welder píopa 6G an deimhniú is airde, a chlúdaíonn gach post agus a cháilíonn an welder le haghaidh beagnach aon chéimseata groove weld. Teastaíonn cleachtas substaintiúil uaidh agus éilítear pá préimhe. Is leor cáilíocht 1G, ar féidir le táthadóir nach bhfuil chomh taithí sin a bhaint amach, le haghaidh obair rollta suiteálaí. I margaí saothair ina bhfuil táthairí deimhnithe 6G gann, réitíonn glacadh an tsuímheora go díreach bacainn lucht saothair.
C4: Cad é an difríocht idir suíomh táthú píopa agus rotator píopa?
Greimeann suiteálaí táthú píopa an píopa ag foircinn amháin nó ag an dá cheann agus rothlaíonn sé ó stoc ceann, agus tacaítear leis an rothlóir píopa go seachtrach ar rollóirí tiomáinte feadh a dhromchla seachtrach. Is é an príomh-difríocht feidhme ná modh corraitheach: éilíonn suiteálaí rochtain ar an deireadh píopa chun an chuck a shuiteáil, agus is féidir le rothlóir sorcóir codanna píopa d'aon fhad a thacú agus a rothlú gan rochtain deiridh. Is fearr rotairí sorcóir le haghaidh píopaí an-mhór nó trom (os cionn 500 mm OD), codanna fada (os cionn 6 méadar), agus soithí brú a bhfuil rochtain deiridh teoranta ag céimseata soithí. Soláthraíonn suiteálaithe stoc earrball rialú níos cruinne ar rothlú agus féadann siad freastal ar chlaonadh, rud a fhágann go bhfuil siad in oiriúint níos fearr d'obair bheachtais ar thrastomhas níos lú.
C5: Conas a chothaíonn mé suiteálaí táthú píopa?
Is iad na tascanna cothabhála ríthábhachtacha le haghaidh suiteálaí táthú píopa ná lubrication giarbhosca, iniúchadh agus glanadh an chuck jaw, seiceálacha leictreonaic mótair agus tiomána, agus iniúchadh cábla talún. Ba cheart ola giarbhosca a athrú gach 2,000 uair an chloig oibriúcháin nó go bliantúil, cibé acu is túisce, ag baint úsáide as an slaodacht ola atá sonraithe ag an monaróir (go hiondúil ola fearas ISO VG 220). Bailíonn gialla chuca spásaire agus scála a laghdaíonn an fórsa greim — ba chóir iad a ghlanadh agus seiceálacha an fhód a iniúchadh gach 500 uair. Ba chóir an cábla fillte talún (a iompraíonn sruth táthú tríd an suiteálaí ar ais go dtí an fhoinse cumhachta táthú) a iniúchadh go seachtainiúil le haghaidh damáiste inslithe; fórsaí aischuir cré briste sruth táthú trí imthacaí an ghiarbhosca, rud is cúis le teip iompar tapa.
C6: Cad é suíomh táthú píopa fearsaidí log, agus cathain is gá?
Tá tolladh ag suiteálaí fearsaidí log trí lár an fhearsaid ceannstoic rothlach, rud a ligeann do phíobáin gháis ghlantach, cáblaí leictreacha, nó línte sonraí dul tríd an ais rothlaithe gan tangling. Tá an ghné seo riachtanach nuair a bhíonn cruach dhosmálta, tíotáiniam, déphléacsacha dhosmálta, nó aon phíobán miotail imoibríoch á dtáthú nuair is gá taobh chúl an fhréamh-táthaithe a chosaint ó éilliú ocsaigine san atmaisféar ag baint úsáide as argón nó gás aisghlanadh nítrigine. Gan fhearsaid log, fillteann an píobán gáis glantacháin timpeall ar an taobh amuigh den chuck rothlach agus tangles laistigh de chúpla rothlú, ag teorannú an tsuímheora go welds imlíne pháirteach nó a éilíonn bainistíocht píobáin láimhe - agus téann an dá cheann acu i ngleic leis an gcuspóir a bhaineann le suíomhóir a úsáid. Maidir le táthú píopa cruach carbóin gan riachtanais chúl-purge, tá fearsaid soladach leordhóthanach agus níos saoire.
Conclúid: Athraíonn an Seasamh Táthú Píopa Ceart Eacnamaíocht Déantúsaíochta
Ní cúlpháirtí áise é suiteálaí táthú píopaí - is iolraitheoir táirgiúlachta agus cáilíochta é a athraíonn bunghnéithe eacnamaíocha déantús píopaí. Trí gach táthú ar chomhpháirteach píopa a thiontú ina tháthú comhréidh beag beann ar an treoshuíomh comhpháirteach, is féidir le hoiriúnóir rátaí taisce níos airde, rátaí lochtanna níos ísle, ceanglais cháilíochta welder níos lú speisialaithe, agus comhtháthú díreach le córais táthú uathoibrithe. Braitheann an rogha idir suíomh headstock-tailstock, turntable, rotator sorcóir, córas fithiseach, nó cill chomhtháite manipulator go hiomlán ar do raon trastomhas píopa ar leith, cineálacha comhpháirteacha, toirte táirgthe, agus uaillmhianta uathoibrithe.
Tá na sonraí gan athbhrí: baineann siopaí monaraithe a úsáideann suiteoirí táthú píopaí go córasach táirgiúlacht táthaithe 40-65% níos airde, 55-83% níos lú lochtanna táthaithe, agus rátaí glactha radagrafaíochta os cionn 97% - torthaí nach féidir le táthú láimhe uile-shuímh a mheaitseáil go hiontaofa. I gcás aon oibríocht táthú níos mó ná cúpla joints píopa in aghaidh an lae, tá cás ROI le haghaidh suiteálaí táthú píopa i measc na gcinntí infheistíochta caipitil is soiléire sa tionscal monaraithe.