Tá táthú MIG is éifeachtaí nuair a bhíonn ceithre choinníoll ag teacht suas ag an am céanna: tá an bonnmhiotal glan agus tirim, suíonn tiús an bhalla thart ar 3 mm go 12 mm, tá an stua sciath ó aer ag gluaiseacht, agus tá an comhpháirteach táthaithe sa suíomh cothrom nó cothrománach - nó rothlú ionas go bhfanann sé ann. Bain aon cheann de na coinníollacha sin agus tá an próiseas fós ar siúl, ach stopann sé go ciúin a bheith ar an rogha is tapúla, is glaine agus is eacnamaí ar urlár an tsiopa.
Cothaíonn táthú MIG, go foirmiúil táthú stua miotail gáis (GMAW), leictreoid sreinge inchaite leanúnach trí gunna agus cosnaíonn gás sciath a sholáthraítear go seachtrach an linn leáite. Toisc nach stopann an sreang riamh, níl aon slaig le sliseanna agus níl aon leictreoid le hathrú gach cúpla céad milliméadar, agus is é sin go beacht an fáth go bhfuil tionchar ag an bpróiseas ar tháthú táirgeachta gach uair a chomhoibríonn na coinníollacha oibre.
Na Ceithre Choinníoll a Dhéanann MIG an Rogha is Fearr
Tagann gach cinneadh praiticiúil faoi MIG - trastomhas sreang, meascán gáis, amperage, daingneán - ar ais go dtí na ceithre choinníoll struchtúracha seo, agus is fiú iad a sheiceáil sula scríobhtar nós imeachta táthúcháin.
Miotal glan, tirim
Sruthaíonn scála an mhuilinn, an ola, an phéint agus an taise taobh istigh den stua agus iompaíonn siad ina phaireachas. Tá deich nóiméad le grinder níos saoire ná ticéad athoibre.
balla 3 mm go 12 mm
Tanaí go leor chun go bhfuascfaidh sé tríd gan bevel, tiubh go leor go n-íocann an ráta taisce as féin. Faoi bhun 1.5 mm éiríonn an stua éagobhsaí; os cionn 12 mm tá tú i bevels agus críoch il-pas.
Fós aer
Is é an gás sciath an nasc is laige. Déanfaidh tras-dhréacht éadrom an clúdach gáis a stialladh agus fágfaidh sé porosity taobh thiar de, is cuma cé chomh maith agus atá na socruithe.
Seasamh cothrom nó cothrománach
Oibríonn domhantarraingt leat i 1G agus 2G, mar sin tá luas taistil, treá agus cuma coirníní ag buaicphointe ann - nó rothlaíonn tú an saotharphíosa ina ionad.
Is mionsonra tiúnta é gach rud eile - ionduchtacht, uillinn taistil, achar leid teagmhála - is féidir a cheartú le cairt agus le deich nóiméad de chleachtadh. Tá na ceithre cinn seo struchtúrach, agus níl aon socrú meaisín mar chúiteamh ar cheann atá ar iarraidh.
Tiús agus Ábhar: An MIG Sweet Spot
Maidir le cruach carbóin, tá MIG ar a dhícheall ar phláta ó thart ar 3 mm go 12 mm, agus láimhseálann sé leathán tanaí faoi 3 mm go han-mhaith freisin nuair a bhíonn an feistiú daingean agus go bhfuil an miotail glan.
| Tiús ábhar | Trastomhas sreang | Sciath gáis | Modh aistrithe |
|---|---|---|---|
| Bileog 1.0-3.0 mm | 0.8 mm (0.030 in) | 75% Ar / 25% CO2 | Gearrchiorcad |
| Pláta 3.0–6.0 mm | 1.0 mm (0.035 in) | 85% Ar / 15% CO2 | Gearrchiorcad or spray |
| Pláta 6.0-12.0 mm | 1.2 mm (0.045 in) | 90% Ar / 10% CO2 | Sprae nó spraeála pulsed |
| 12 mm agus os a chionn | 1.2–1.6 mm | 90% Ar / 10% CO2 | Spraeáil pulsed, comhpháirteach bevelled, il-pas |
Athraíonn alúmanam na rialacha: ní mór dó 100% argón, teicníc bhrú chun an craiceann ocsaíd a bhriseadh suas, agus gunna spól nó tóirse brú-tharraingt toisc go bhfuil an sreang ró-bhog le beathú trí línéar fada. Suíonn cruach dhosmálta idir an dá cheann agus de ghnáth bíonn sé ag iarraidh gás trí-mheascán le héiliam nó breisiú beag CO2 chun sreabhach a rialú.
Glaineacht agus Feistiú: Áit a dTosaíonn formhór na Fadhbanna MIG
Tá thart ar naoi as gach deich locht MIG ag teacht siar go dtí éilliú nó bearna ailt a bhí ró-leathan don sreang a bhí in úsáid — ní go dtí an meaisín táthú.
Ní shuíonn scála agus meirge an mhuilinn go simplí ar an dromchla; ionsúnn siad teas ba chóir a bheith ag leá na máthairmhiotail, mar sin titeann an treá agus cúitíonn an t-oibreoir tríd an voltas a fhoirceannadh. Ola, péint agus sreabhán gearrtha boil sa stua agus brú gás amach as an linn snámha, agus sin an fáth an chuma ar an porosity beagnach i gcónaí ar an chéad pas de chomhábhar a bhí riamh díbhealaithe. Is é cruach ghalbhánuithe an cás is deacra: ní mór an sciath since a thalamh ar a laghad 25 mm ón líne chomhpháirteach, agus fiú ansin éilíonn an múch eastóscadh maith.
Baineann feistiú an oiread céanna. Ní féidir le sreang soladach 1.2 mm bearna fréimhe 3 mm a líonadh gan dul tríd, mar sin ba chóir bearnaí a choinneáil go dtí trastomhas sreinge amháin nó níos lú ar altán cearnógach. Mura gceadóidh an lamháltas monaraithe é sin, is gnách gurb é stiall tacaíochta nó athrú próisis an freagra seachas athrú suímh.
Sciath Gáis, Dréacht agus Réaltacht Lasmuigh
Is éifeachtaí MIG san aer fós, agus is é an chúis atá leis an ngás a chosaint.
Is féidir sreabhadh 12–20 l/nóiméad (25–40 cfh) de mheascán argóin a bhaint as trasdréacht nach bhfuil ach 8–10 km/u, arb ionann é agus thart ar luas na gaoithe trí dhoras oscailte siopa. Is annamh a shocraíonn an ráta sreafa níos airde ná thart ar 20 l/nóiméad an fhadhb; éiríonn an sruth suaite, tosaíonn sé ag mealladh aer an atmaisféir agus éiríonn an porosity níos measa seachas níos fearr. Réitíonn scáileáin, cuirtíní agus imfhálú sealadach é sa cheardlann.
Ar an suíomh, is é an freagra macánta ná go gcailltear sreang soladach-sreang MIG de bharr sreang flosc-chorraithe gás-sciatha (FCAW-G), a fhulaingíonn an ghaoth i bhfad níos fearr mar go gcabhraíonn an croí slaig agus flosca leis an linn a chosaint. Sin é an fáth gur annamh a dhéantar táthú struchtúrach lasmuigh agus obair dheisiúcháin allamuigh ar shreang soladach.
Seasamh agus Rothlú: An Stua a Choinneáil san Árasán
Seachadann MIG a ráta sil-leáite is airde agus an coirnín is glaine sna suíomhanna cothroma (1G/1F) agus cothrománach (2G/2F), toisc go gcoimeádann domhantarraingthe an linn leáite san áit a dteastaíonn ón oibreoir é.
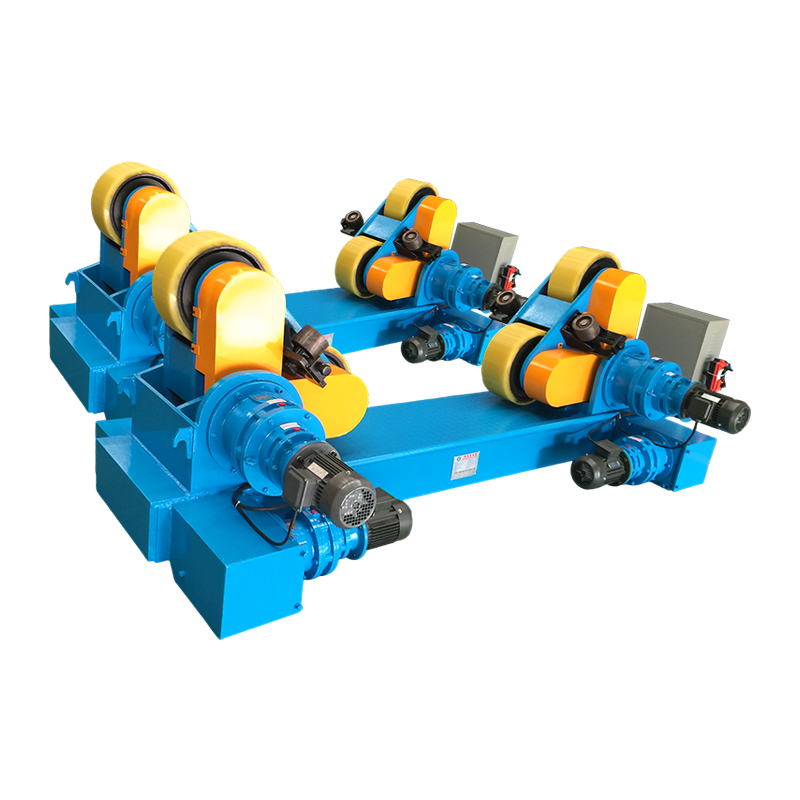
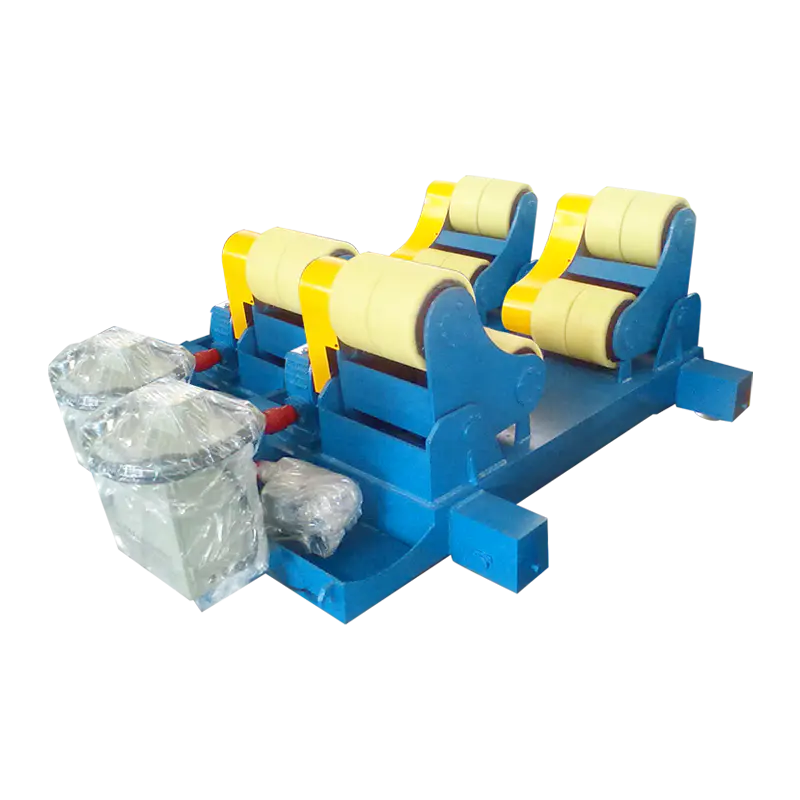
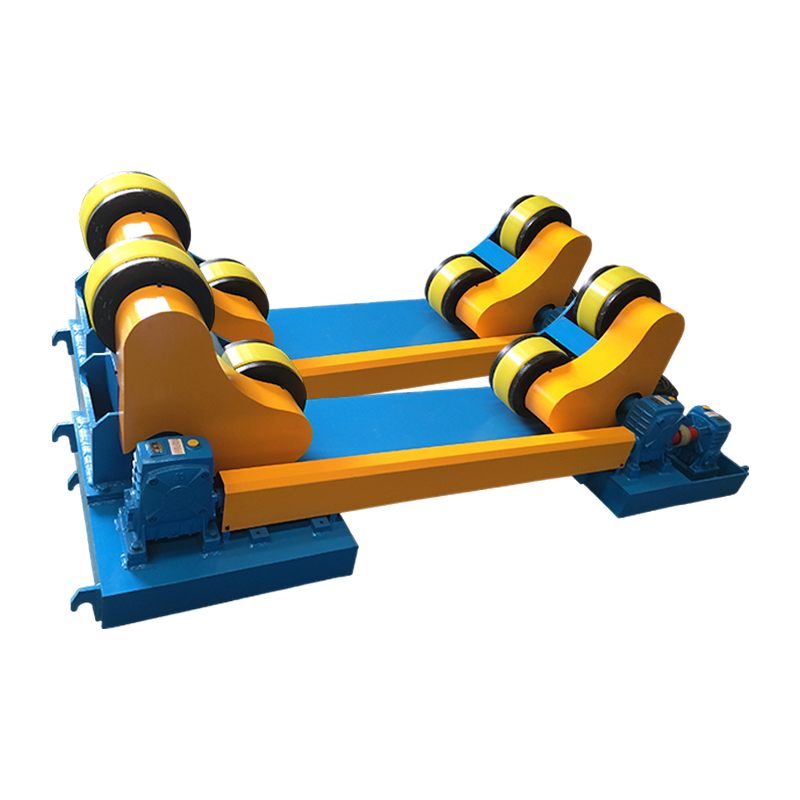
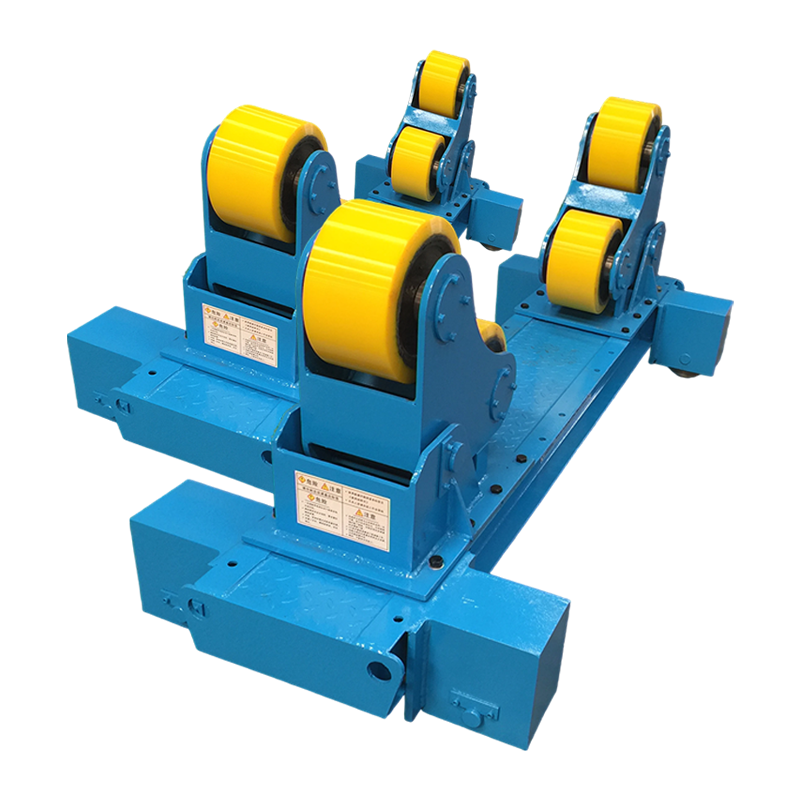
I dtáirgeadh, déantar an píosa oibre a rothlú de ghnáth in ionad an tóirse. Casann rotator táthú sorcóir, soitheach nó spól píopa ag luas dromchla rialaithe ionas go bhfanann an stua go buan sa suíomh cothrom, rud a thiontaíonn post mall, a bhraitheann ar an suíomh, ina phost athdhéanta. Le haghaidh seams fada, coinníonn aonad le gluaiseacht fithiseach frith-sruth nó faoi thiomáint an soitheach ó creeping aiseach mar a casadh sé, agus mar sin ní bhíonn an seam bíseach.
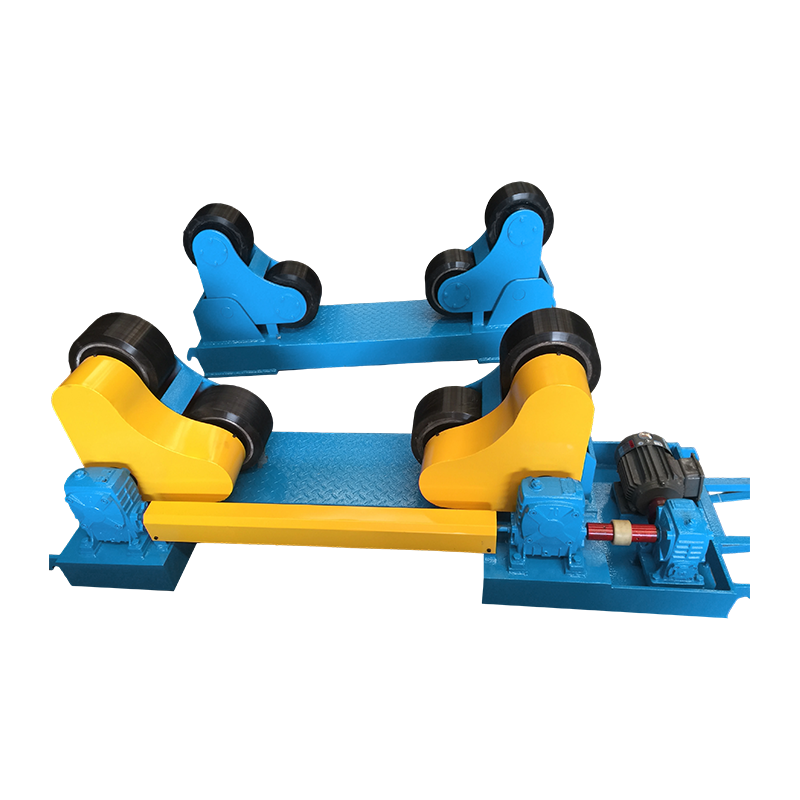
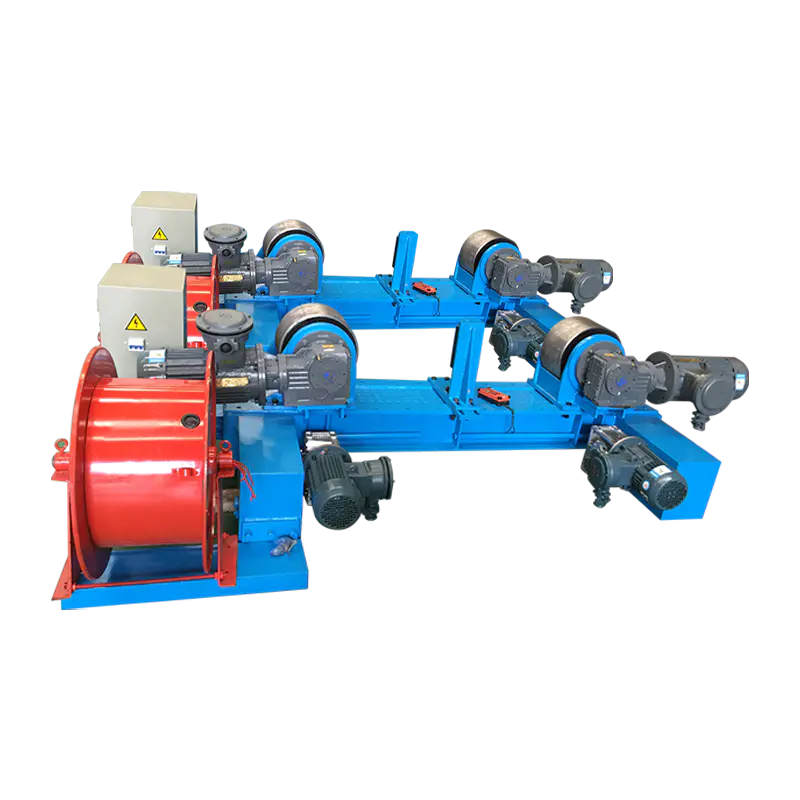 Rotator Táthú Adjustable 20T le Gluaiseacht Fithiseach Leictreach agus Frith-Sruth Rothar táthú leictreach le haghaidh sorcóirí móra, ag baint úsáide as tiomáint frith-srutha agus dé-mhótair chun seams imlíne a choinneáil cobhsaí agus in-athdhéanta. Féach Táirge →
Déantar páirteanna nach féidir a chasadh mar shorcóir — lúibíní, frámaí, clúdaigh caidéil, comhlaí — a láimhseáil ar a suiteálaí táthú nó caschlár , a chlaonann agus a rothlaíonn an obair ionas go gcuirtear an t-alt i láthair go cothrománach. Tá feidhm ag an riail chéanna: is é an daingneán, ní wrist an welder, a chinneann an ndéantar an táthú san árasán.
Seicliosta Réamhthosaithe a Réitíonn Formhór na nGearán MIG
Sula milleán tú an meaisín, déan an liosta seo in ord - i bhformhór na siopaí tá an locht le fáil sna chéad chúig mhír.
- Deimhnigh polaraíocht leictreoid-dhearfach (DCEP) le haghaidh sreang soladach ar chruach.
- Socraigh fad teagmhála-bar-go-obair ag 10-15 mm; titeann níos faide amach an amperage agus an dul i bhfód.
- Socraigh sreabhadh an gháis ag 12-20 l/nóim agus seiceáil an rialtóir leis an truicear atá coinnithe, ní ar fos.
- Luas beathaithe sreinge agus voltas a mheaitseáil lena chéile; ba chóir go mbeadh an fhuaim cosúil le friochadh seasta bagúin, gan scáineadh ná cromáin.
- Seiceáil teannas rolla tiomána agus riocht an línéara - is fadhb beathaithe é neadú éan, ní fadhb stua.
- Clampáil an tuairisceán oibre gar don chomhpháirteach, ní ar iarnród fráma péinteáilte.
- Le haghaidh leathán tanaí, bain úsáid as uillinn bhrú 5-15 céim agus ionduchtacht beagán níos airde chun an t-aistriú gearrchiorcaid a mhaolú.
- Le haghaidh pláta níos troime, tarraing an gunna agus cuir leis an luas taistil go dtí go mbeidh na toes fliuch glan.
Nuair a Bhfuil MIG an Freagra Mícheart
Is annamh a bhíonn drochphróiseas MIG, ach i dornán cásanna tuilleann próiseas stua eile a áit - agus cosnaíonn sé airgead má ligeann sé air féin a mhalairt a dhéanamh.
| Próiseas | Is fearr a oireann | Tiús praiticiúil | Caoinfhulaingt gaoithe |
|---|---|---|---|
| MIG / GMAW (sreang soladach, gás) | Obair siopa glan, bileog agus pláta meánach, ráta ard táirgeachta | 1-12 mm | bocht |
| Flux-lárnach / FCAW-G | Obair tsuímh agus lasmuigh, codanna níos tiús, hailt struchtúracha | 6-25 mm | Maith |
| Bata / SMAW | Miotal meirgeach, salach nó fliuch, deisiúcháin, spásanna teoranta | 3-20 mm | Ar fheabhas |
| TIG / GTAW | Codanna tanaí, pasanna fréimhe, dhosmálta agus alúmanam áit a bhfuil tábhacht le cuma | 0.5-6 mm | bocht |
Is fiú dhá eisceacht eile a ainmniú. Is gnách go mbíonn rannóga thar a bheith tiubh - i bhfad níos faide ná 25 mm - níos tapúla le stua báite nó le hobair ilphasála floscchorraithe. Agus táthaithe an-ghearr i suíomhanna deacra, nuair a chosnaíonn socrú daingneáin níos mó ná an weld féin, is minic a théann sé níos tapúla le leictreoid bata.
An Áit is mó a Íocann MIG sa Táirgeacht
Is iad umair, soithí brú, spóil píopaí, rannóga túr gaoithe agus bíomaí H na timpeallachtaí ina bhfuil táthú MIG is éifeachtaí ar scála tionsclaíoch, toisc gur féidir gach ceann acu a rothlú.
Ar spól soitheach nó píopa, socraítear an obair ar rollóirí faoi thiomáint, coinnítear an gunna ar uillinn sheasta, agus déanann an meaisín an taisteal. Tiomáineann an loighic chéanna táirgeadh túr agus monaplach, áit a bhfuil seams fadaimseartha agus imlíne táthaithe agus an bhlaosc ag casadh faoi cholún agus borradh. I ndéantúsaíocht umar agus píopa, is é an péireáil rothlaithe seo le huillinn tóirse seasta a iompaíonn MIG ó phróiseas láimhe tapa go próiseas fíor-athdhéanta - clúdaítear an éifeacht phraiticiúil go mion sa bhreathnú seo ar conas a athraíonn rothlaithe táthúcháin déantúsaíocht umar miotail agus píopa .
De ghnáth láimhseáiltear píosaí oibre trom, awkward ar shuímhteoir ina ionad, agus baineann sliogáin mhóra a chaithfear a ailíniú roimh an táthú leas a bhaint as rotator feistiú le hardú hiodrálach agus brú cothrománach, rud a fhágann am craein ón gcéim ailínithe.
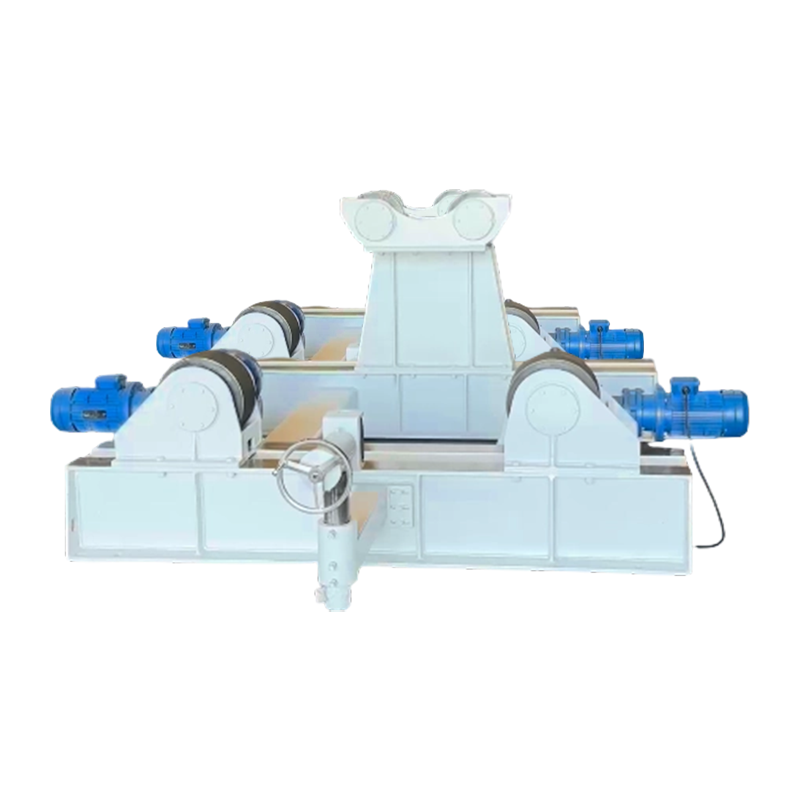
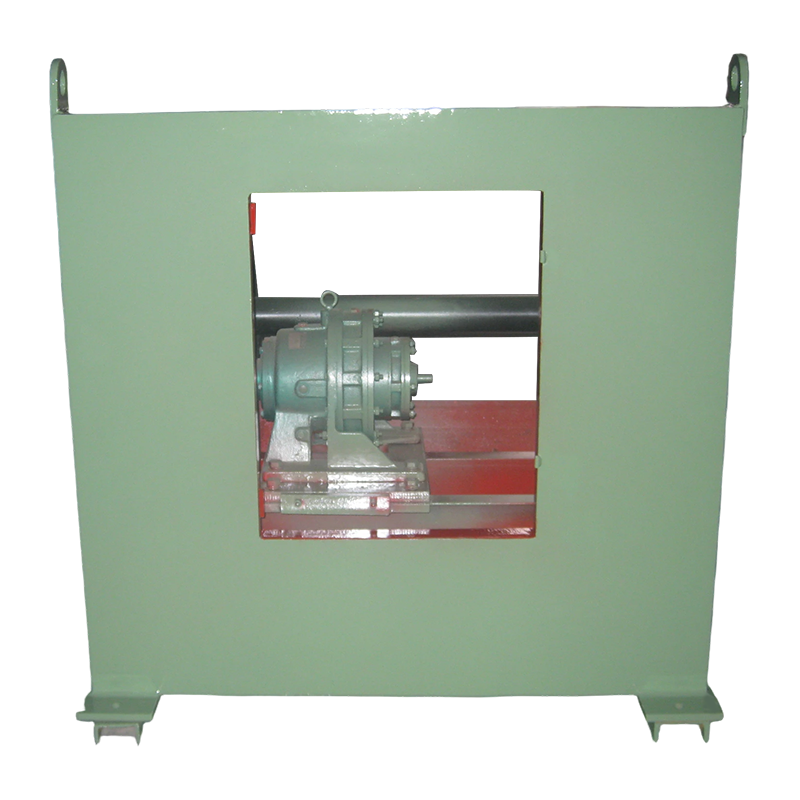 Seasamh Táthú Gnáthaimh 3T do Phíosaí Oibre Trom-Dleachta Tilting agus rothlach caschlár le haghaidh workpieces suas le 3000 kg, ag cabhrú le welds a choinneáil cothrom le linn brú soitheach, píblíne, agus monarú struchtúrach. Féach Táirge →
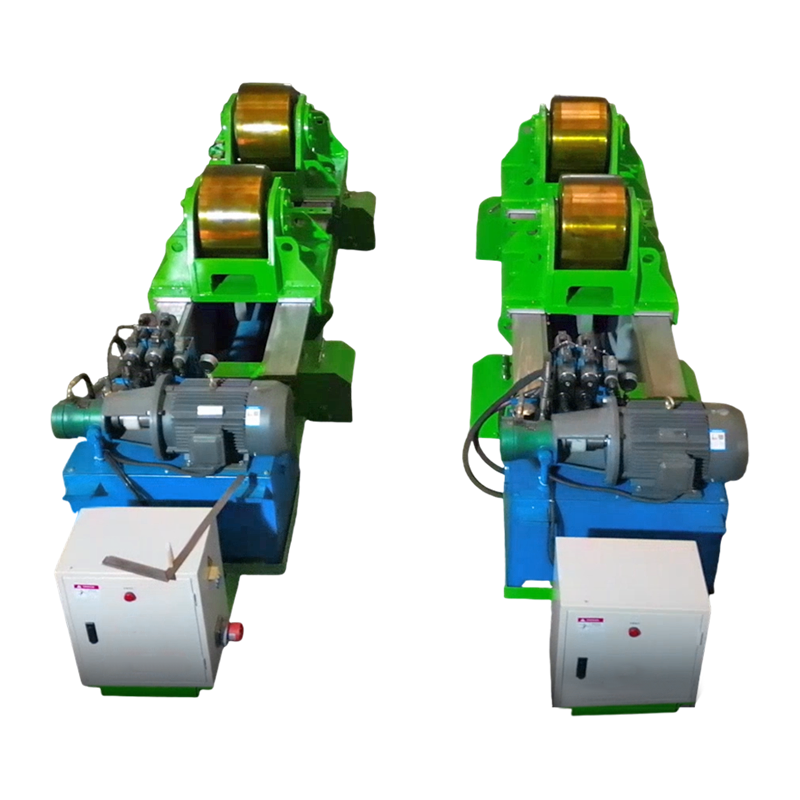 Rotator Táthú Fit-Up 80T le Brú Hiodrálacha Cothrománach Rothar feistiú hiodrálach le haghaidh sliogáin mhóra sorcóireacha, le bonn sorcóir inchoigeartaithe agus brú cothrománach chun tacú le tionól táthú beacht. Féach Táirge →
Tá an snáithe coitianta i ngach ceann de na cásanna seo seasmhach: fanann an stua sa suíomh cothrom, socraítear an luas taistil ag tiomáint seachas ar láimh, agus caitheann oibreoirí a n-aird ar an stua in ionad ar dhomhantarraingt troid.
Ceisteanna Coitianta
An féidir táthú MIG a úsáid lasmuigh?
Gan sreang soladach agus sciath gáis ag gnáthrátaí sreafa. Briseann gaoth os cionn thart ar 8–10 km/u an clúdach gáis, mar sin de ghnáth aistríonn obair lasmuigh go sreangán flosc-chorraithe gás-sciatha nó fanann sé go dtógfar imfhálú scagtha.
Cad é an raon tiús idéalach do MIG?
Maidir le cruach carbóin, is é thart ar 3 mm go 12 mm an láthair milis, agus tá an leathán síos go dtí thart ar 1 mm inoibrithe freisin ar aistriú gearrchiorcaid. Os cionn 12 mm tá bevel agus pasanna iolracha de dhíth ar an gcomhpháirteach, rud a chreimeann buntáiste luais MIG.
Cén fáth a bhfuil cuma scagach ar mo tháthú MIG?
In ord dóchúlachta: éilliú amhail ola, scála muileann nó galbhánú; tras-dhréacht ag baint an gháis sciath; iomarca sreabhadh gáis is cúis le suaiteacht; nó rialtóir scaoilte a fheistiú ag tarraingt aer isteach sa líne.
An bhfuil MIG maith le haghaidh táthú ingearach agus lastuas?
Oibríonn sé, ach níl sé ar a dhícheall a thuilleadh. Éilíonn ingearach-suas luas beathaithe sreinge níos ísle agus fite beag chun an linn a rialú, agus laghdaíonn táthú lastuas an ráta taisce agus compord an oibreora araon, agus mar sin titeann an táirgiúlacht faoi thrian nó níos mó de ghnáth.
Cén meascán gáis a thugann na torthaí MIG is fearr ar chruach bhog?
Clúdaíonn cumasc de argón 75–85% leis an iarmhéid CO2 an chuid is mó den obair: feabhsaíonn CO2 níos airde dul i bhfód agus fliuchadh ar phláta salach, agus míníonn argón níos airde an stua agus laghdaítear spásaire ar ábhar tanaí.
Go soiléir, tá táthú MIG is éifeachtaí nuair a tháthú miotail ghlan de thiús measartha sa suíomh cothrom nó cothrománach, taobh istigh, le sciath gáis cobhsaí agus luas beathaithe sreinge a mheaitseáil leis an voltas. Faigh na coinníollacha sin i gceart agus seachadann an próiseas a luas iomlán, dul i bhfód agus cuma; an workpiece a shocrú ionas go dtagann an jab go dtí an stua, agus tá na coinníollacha céanna fíor ar feadh ocht n-uaire an chloig seal in ionad ocht nóiméad.